1. Το Φαινόμενο της «ψυχρής κοπής» (Cold Cutting)
Πώς είναι δυνατόν το νερό, ένα στοιχείο που έχει συνδεθεί με την ήρεμη ροή και την καθημερινή χρήση, να μετατρέπεται σε ένα από τα πιο ισχυρά βιομηχανικά εργαλεία κοπής στον κόσμο; Η απάντηση βρίσκεται στη συμπίεση και τη συγκέντρωση της ενέργειάς του σε μια εστιασμένη δέσμη υπερηχητικής ταχύτητας.
Το σημαντικότερο πλεονέκτημα που καθιστά την τεχνολογία αυτή μοναδική σε σχέση με τις παραδοσιακές θερμικές μεθόδους (όπως η κοπή με λέιζερ ή πλάσμα) είναι ότι αποτελεί μια αμιγώς μηχανική διεργασία ψυχρής κοπής (Cold Cutting).
Ψυχρή κοπή (Cold Cutting): Είναι η μηχανική διεργασία κατά την οποία η αφαίρεση του υλικού πραγματοποιείται χωρίς την ανάπτυξη υψηλών θερμοκρασιών στο σημείο τομής. Αυτό σημαίνει ότι το υλικό δεν υφίσταται καμία θερμική καταπόνηση, διατηρώντας ανέπαφη τη φυσική και χημική του δομή.
Η απουσία θερμότητας προσφέρει στον μηχανολόγο και στον τεχνικό παραγωγής τρία θεμελιώδη οφέλη:
- Απουσία θερμικά επηρεαζόμενων ζωνών (HAZ – Heat-Affected Zones): Δεν δημιουργούνται περιοχές σκλήρυνσης, αλλοίωσης της κρυσταλλικής δομής, μικρορωγμών ή αποχρωματισμού στις άκρες της κοπής.
- Μηδενική παραμόρφωση ή στρέβλωση υλικού: Επειδή δεν αναπτύσσονται θερμικές τάσεις, εξαλείφεται πλήρως ο κίνδυνος να σκεβρώσει, να λιώσει ή να παραμορφωθεί το κατεργαζόμενο τεμάχιο, ακόμη και σε πολύ λεπτά μεταλλικά φύλλα.
- Διατήρηση δομικής ακεραιότητας: Το υλικό διατηρεί 100% τις αρχικές μηχανικές του ιδιότητες και την αντοχή του, καταργώντας τις περισσότερες φορές την ανάγκη για δευτερεύουσες διορθωτικές κατεργασίες (όπως τρόχισμα, φρεζάρισμα ή λείανση).
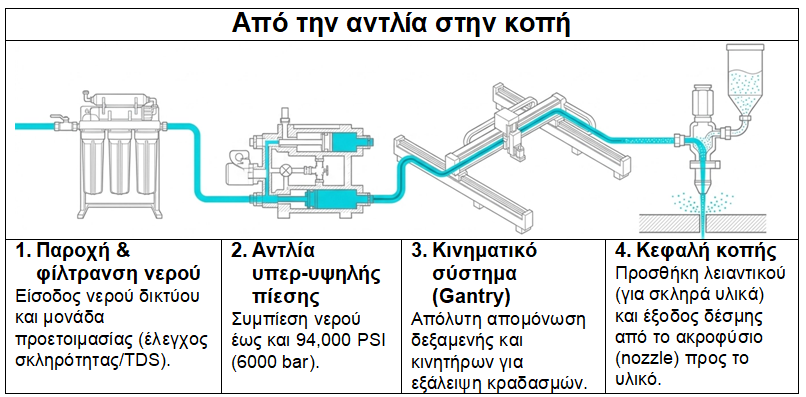
Πώς επιτυγχάνεται όμως αυτή η τεράστια κοπτική δύναμη από ένα φαινομενικά ήπιο υγρό; Ας ακολουθήσουμε τη διαδρομή του νερού μέσα από τα εξαρτήματα του συστήματος.
2. Από την ήρεμη ροή στην υπερηχητική δέσμη
Για να μπορέσει το νερό να διαπεράσει συμπαγή υλικά, πρέπει να συμπιεστεί σε επίπεδα υπερ-υψηλής πίεσης (Ultra-High Pressure / UHP). Η συνήθης υδραυλική πίεση δικτύου μετατρέπεται από την αντλία σε πιέσεις που κυμαίνονται από 30.000 έως 90.000+ PSI (φτάνοντας σε προηγμένα συστήματα έως και τα 94.000 PSI).
Η μετατροπή αυτή και ο σχηματισμός της κοπτικής δέσμης ακολουθούν τα εξής 4 στάδια:
- Ενισχυτική αντλία (Intensifier Pump) & πίστόνι: Η αντλία λειτουργεί ως ενισχυτής πίεσης, μετατρέποντας την ενέργεια του υδραυλικού υγρού χαμηλής πίεσης σε νερό υπερ-υψηλής πίεσης. Το παλινδρομικό μετατοπιστικό πιστόνι (piston/plunger) συμπιέζει το φιλτραρισμένο νερό μέσα στους κυλίνδρους της αντλίας.
- Συσσωρευτής / δοχείο εξασθένησης (Attenuator): Επειδή η εναλλαγή κατεύθυνσης του πιστονιού δημιουργεί περιοδικές διακυμάνσεις στην πίεση, το νερό διοχετεύεται στον συσσωρευτή. Το δοχείο αυτό αποσβένει τις υδραυλικές αυξομειώσεις και τροφοδοτεί την κεφαλή κοπής με μια απολύτως σταθερή και συνεχόμενη ροή νερού.
- Μικροσκοπικό στόμιο διαμαντιού (Jewel Orifice): Το συμπιεσμένο νερό πιέζεται να περάσει μέσα από ένα μικροσκοπικό στόμιο κατασκευασμένο από συνθετικό ή φυσικό πολύτιμο λίθο (διαμάντι, ρουμπίνι ή ζαφείρι), με διάμετρο που φτάνει έως και τις .005 ίντσες.
- Σχηματισμός υπερηχητικής δέσμης: Σύμφωνα με τις αρχές της ρευστομηχανικής, καθώς το στατικό νερό υπερ-υψηλής πίεσης αναγκάζεται να περάσει από τη στενή διατομή του στομίου, η υψηλή δυναμική/στατική πίεση μετατρέπεται ακαριαία σε κινητική ενέργεια. Το νερό εκτοξεύεται σχηματίζοντας μια λεπτή δέσμη που ταξιδεύει με υπερηχητική ταχύτητα έως και 2,5 φορές την ταχύτητα του ήχου.
Αν και η υπερηχητική δέσμη σκέτου νερού είναι ικανή να κόψει μια ευρεία γκάμα μαλακών υλικών, για τα σκληρά βιομηχανικά υλικά απαιτείται η μετάβαση στη δεύτερη μεγάλη κατηγορία της τεχνολογίας: την κοπή με λειαντικό υλικό.
3. Κοπή μόνο με νερό (Pure Waterjet) έναντι κοπής με λειαντικό υλικό (Abrasive Waterjet)
Η βασική ειδοποιός διαφορά μεταξύ των δύο μεθόδων συμπυκνώνεται στον μηχανισμό αφαίρεσης υλικού. Στην κοπή με λειαντικό, εισάγεται λεπτός λειαντικός κόκκος (όπως το ορυκτό garnet / κορούνδιο) στον θάλαμο ανάμειξης της κεφαλής κοπής. Η υπερηχητική δέσμη νερού παρασύρει τα σωματίδια του λειαντικού, μετατρέποντάς τα σε εκατομμύρια μικροσκοπικά «κοπτικά εργαλεία» που διαβρώνουν το υλικό.
Πρακτική επισήμανση εργαστηρίου: Αν ένας τεχνικός προσπαθήσει να κόψει σκληρά μέταλλα μόνο με νερό, δεν θα αντιμετωπίσει απλώς πολύ αργή κατεργασία, αλλά κινδυνεύει να προκαλέσει βίαιη αναπήδηση της δέσμης (back-spatter) και καταστροφή της επιφάνειας. Η προσθήκη του garnet μετασχηματίζει τη διεργασία από υδροδυναμική πίεση ροής σε μικρο-αποξεστική διάβρωση υψηλής ταχύτητας.
| Χαρακτηριστικό / κριτήριο | Κοπή μόνο με νερό (Pure Waterjet) | Κοπή με λειαντικό υλικό (Abrasive Waterjet) |
| Μέσο κοπής | Αποκλειστικά νερό υπερ-υψηλής πίεσης (UHP) | Νερό UHP αναμεμειγμένο με λειαντικό garnet |
| Μηχανισμός κατεργασίας | Υδροδυναμική δύναμη & πίεση ροής | Μικρο-αποξεστική διάβρωση από την πρόσκρουση λειαντικών κόκκων |
| Κατάλληλα υλικά | Μαλακά, εύκαμπτα, λεπτά ή ευαίσθητα υλικά | Σκληρά, πυκνά, συμπαγή & σύνθετα υλικά |
| Πάχος & σκληρότητα | Μικρό πάχος / χαμηλή σκληρότητα | Μεγάλο πάχος (έως 12–20 ίντσες σε μέταλλα) |
| Βασικό πλεονέκτημα | Χαμηλότερο κόστος, μηδενική μόλυνση υλικού | Τεράστια κοπτική ισχύς σε οποιοδήποτε σκληρό υλικό |
Παραδείγματα υλικών ανά μέθοδο:
- Κατάλληλα υλικά για κοπή μόνο με νερό (Pure Waterjet):
- Αφρός (Foam) & Καουτσούκ / Ελαστικά (Rubber)
- Τρόφιμα (Food items – π.χ. κατεψυγμένα προϊόντα, γλυκίσματα)
- Χαρτί, χαρτόνι & βιομηχανικά ρολά (Paper & Cardboard)
- Υφάσματα & πίλημα (Fabrics & Felt)
- Λεπτά πλαστικά (Thin plastics)
- Μονωτικά υλικά (Insulation / HVAC duct liners)
- Μεταλλικά φύλλα (Metal foils) & Ξύλο (Wood)
- Κατάλληλα υλικά για κοπή με λειαντικό υλικό (Abrasive Waterjet):
- Χάλυβας (Steel – δομικός, ανοξείδωτος, κραματωμένος, Hardox)
- Αλουμίνιο (Aluminum), Τιτάνιο (Titanium), Χαλκός (Copper) & Ορείχαλκος (Brass)
- Μάρμαρο, γρανίτης, τσιμέντο & πέτρα (Marble, Granite & Stone)
- Γυαλί (Glass) & κεραμικά (Ceramics)
- Σύνθετα υλικά (Composites – π.χ. ανθρακονήματα / Carbon Fiber)
- Παχιά πλαστικά & ακρυλικά (Thick plastics)
Κατανάλωση αναλωσίμων
Για τον σωστό υπολογισμό του κόστους κατεργασίας, ο τεχνικός πρέπει να γνωρίζει τις τυπικές παροχές αναλωσίμων του συστήματος:
- Κατανάλωση νερού: 0,5 έως 1 γαλόνι ανά λεπτό (0,5–1 gpm / περίπου 1,9–3,8 λίτρα/λεπτό) ανάλογα με το μέγεθος του στομίου.
- Κατανάλωση λειαντικού (Garnet): 0,5 έως 1 ράβδα ανά λεπτό (0,5–1 lb/min / περίπου 0,25–0,5 kg/λεπτό).
Πέραν όμως της επιλογής της μεθόδου και των αναλωσίμων, η μακροζωία των εξαρτημάτων και η ακρίβεια της κοπής εξαρτώνται από έναν παράγοντα που συχνά παραβλέπεται: την ποιότητα του νερού τροφοδοσίας.
4. Ποιότητα νερού & ακρίβεια κατεργασίας
Ποιότητα νερού τροφοδοσίας (Process & Cooling Water)
Το νερό στο σύστημα νεροβολής επιτελεί δύο διαφορετικές λειτουργίες, οι οποίες απαιτούν συγκεκριμένη διαχείριση:
- Νερό επεξεργασίας (Process Water): Είναι το νερό που συμπιέζεται στην αντλία και εκτοξεύεται από το στόμιο. Τυχόν αλάτια ή σωματίδια σε αυτό προκαλούν έντονη απόξεση στις βαλβίδες αντεπιστροφής, τα στεγανοποιητικά (seals) και τα στόμια της αντλίας.
- Νερό ψύξης (Cooling Water): Διοχετεύεται μέσω εναλλάκτη θερμότητας για να διατηρεί το υδραυλικό λάδι της αντλίας κάτω από τους 120°F (49°C). Αν η θερμοκρασία του νερού δικτύου υπερβαίνει τους 70°F (21°C), απαιτείται η χρήση ψύκτη (chiller).
Κρίσιμες παράμετροι & όρια ποιότητας νερού:
- Επιτρεπτό επίπεδο pH: Πρέπει να κυμαίνεται αυστηρά μεταξύ 6.5 και 8.5 (ή 6.0–8.0 ανάλογα με τον κατασκευαστή).
- Ολικά διαλυμένα στερεά (TDS – Total Dissolved Solids):
- Χαμηλό TDS (<100 ppm): Καλή ποιότητα. Απαιτείται απλή αποσκλήρυνση (Softening).
- Μεσαίο TDS (100–200 ppm): Απαιτείται αποσκλήρυνση, αφαιονισμός (Deionization / DI) ή αντίστροφη όσμωση (Reverse Osmosis / RO).
- Υψηλό TDS (>200 ppm): Φτωχή ποιότητα τροφοδοσίας. Απαιτείται επιθετική επεξεργασία με RO ή DI.
- Περιεκτικότητα σε Πυρίτιο (Silica >15 ppm): Απαιτείται ειδική επεξεργασία με διπλό αφαιονισμό ή RO.
- Προσοχή: Νερό με TDS <0.5 ppm δεν συνιστάται, καθώς γίνεται εξαιρετικά «επιθετικό» χημικά και διαβρώνει τα μεταλλικά εξαρτήματα της αντλίας.
- Φιλτράρισμα άνθρακα (Carbon Filtration): Σε ειδικές εφαρμογές, όπως η κοπή τροφίμων, χρησιμοποιούνται φίλτρα ενεργού άνθρακα για την εξάλειψη οσμών και οργανικών υπολειμμάτων.
Δομική σταθερότητα, ακρίβεια & ανοχές (Precision & Tolerances)
- Μηχανική απομόνωση κεκλιμένης λεκάνης (Catcher Tank Isolation): Στα συστήματα υψηλής ακρίβειας, η λεκάνη συλλογής του νερού (catcher tank) είναι μηχανικά απομονωμένη από τη γέφυρα και το σύστημα κίνησης (gantry). Έτσι, οι αναταράξεις του νερού και οι κραδασμοί δεν μεταφέρονται στην κεφαλή κοπής.
- Διακρίσεις ανοχών: Είναι κρίσιμο να διακρίνουμε τις τυπικές ανοχές κατεργασίας της τεχνολογίας (οι οποίες κυμαίνονται από ±0.1 mm έως ±0.25 mm) από τις δυνατότητες των μηχανημάτων υψηλής ακρίβειας, τα οποία επιτυγχάνουν οριακές ανοχές έως ±0.001 ίντσες (0,025 mm) με επαναληψιμότητα 0.001 ίντσας.
- Συστήματα 3 αξόνων (X, Y, Z): Αποτελούν το βιομηχανικό πρότυπο για κοπές σε επίπεδες επιφάνειες δύο διαστάσεων (2D plane).
- Συστήματα 5 αξόνων (X, Y, Z, A, C): Προσθέτουν τον άξονα A (κλίση της κεφαλής έως και 60 μοίρες) και τον άξονα C (περιστροφή γύρω από τον άξονα Z). Επιτρέπουν τη δημιουργία φάλτσων (bevels), λοξοτομών (chamfers) και περίπλοκων 3D γεωμετριών.
- Προετοιμασία συγκόλλησης & ασφάλεια: Η δυνατότητα κοπής φάλτσου 60 μοιρών εξαλείφει την ανάγκη για χειροκίνητο τρόχισμα προετοιμασίας συγκόλλησης (weld prep). Αυτό μειώνει δραστικά τις ώρες εργασίας, τον θόρυβο στο μηχανουργείο και τους τραυματισμούς που σχετίζονται με τη χρήση γωνιακών τροχών.
Οικονομικά στοιχεία λειτουργίας & συντήρηση
Για να διαχειριστείτε αποτελεσματικά ένα τμήμα παραγωγής, πρέπει να συνυπολογίζετε το πραγματικό κόστος χρήσης:
- Ωριαίο κόστος λειτουργίας: Κυμαίνεται τυπικά από 15 έως 35 ανά ώρα (καλύπτοντας ηλεκτρική ενέργεια, νερό, λειαντικό garnet και εξαρτήματα φθοράς).
- Ετήσιο κόστος συντήρησης: Αναμένεται μεταξύ 5.000 και 15.000 ετησίως, ανάλογα με τις ώρες λειτουργίας και την πολυπλοκότητα του μηχανήματος.
5. Συμπεράσματα
Η κατανόηση της τεχνολογίας waterjet συμπυκνώνεται στα ακόλουθα 4 βασικά διδάγματα:
- Η «ψυχρή κοπή» ως στρατηγικό πλεονέκτημα: Όταν ένα εξάρτημα απαιτεί απόλυτη γεωμετρική ακρίβεια χωρίς θερμικές παραμορφώσεις (HAZ), η δέσμη νερού είναι η πρώτη επιλογή έναντι του λέιζερ ή του πλάσματος.
- Ορθολογική επιλογή μεθόδου & υλικού: Θυμηθείτε τον κανόνα: Σκέτο νερό (Pure Waterjet) για μαλακά/εύκαμπτα υλικά – Νερό με Λειαντικό (Abrasive Waterjet) για μέταλλα, πετρώματα, γυαλί και σκληρά σύνθετα υλικά.
- Το νερό ως κρίσιμο εργαλείο & συντήρηση: Η φροντίδα της ποιότητας του νερού (pH 6.5–8.5, έλεγχος TDS) προστατεύει την αντλία, τα στεγανοποιητικά και τα στόμια, αποτρέποντας δαπανηρές βλάβες και εκτός προγράμματος συντηρήσεις.
- Περιβαλλοντική υπευθυνότητα & οικονομία κατεργασίας: Η τεχνολογία αυτή είναι φιλική προς το περιβάλλον. Δεν παράγει τοξικές αναθυμιάσεις, επιτρέπει την πλήρη ανακύκλωση του νερού (μειώνοντας την κατανάλωση έως και 60% σε κλειστά συστήματα) και του garnet, ενώ παράλληλα μειώνει τη σπατάλη πρώτης ύλης κατά 20–30%.
Καταληκτική σημείωση: Η γνώση των δυνατοτήτων της δέσμης νερού δεν αποτελεί απλώς μια θεωρητική γνώση, αλλά ένα πολύτιμο εργαλείο στη σύγχρονη αγορά εργασίας. Ο τεχνικός που γνωρίζει πώς να ρυθμίσει την πίεση, να επιλέξει το σωστό λειαντικό και να διατηρήσει την ποιότητα του συστήματος, είναι αυτός που οδηγεί τη βιομηχανία στην αιχμή της παραγωγικότητας και της ποιότητας.
Διεργασίες κοπής με δέσμη νερού: Καθαρό νερό έναντι προσθήκης λειαντικού
1. Φυσική & κινηματική της διεργασίας
Στη σύγχρονη ευέλικτη βιομηχανική παραγωγή, η κατεργασία με δέσμη νερού υπερ-υψηλής πίεσης (Ultra-High Pressure – UHP) αποτελεί ακρογωνιαίο λίθο για την επίτευξη υψηλής παραγωγικότητας και γεωμετρικής ευελιξίας. Ως διεργασία μηχανικής αφαίρεσης υλικού, η τεχνολογία waterjet επιτρέπει τη διαμόρφωση πολύπλοκων εξαρτημάτων σε ένα εξαιρετικά ευρύ φάσμα υλικών, απαλλάσσοντας την παραγωγική διαδικασία από τις θερμικές τάσεις και τις μικροδομικές αλλοιώσεις που συνοδεύουν τις συμβατικές θερμικές μεθόδους. Η βέλτιστη ενσωμάτωση του εξοπλισμού στο περιβάλλον του εργοστασίου προϋποθέτει τη βαθιά κατανόηση της φυσικής μηχανικής ρευστών, του μηχανισμού υδραυλικής συμπίεσης και της κινηματικής αρχιτεκτονικής του συστήματος.
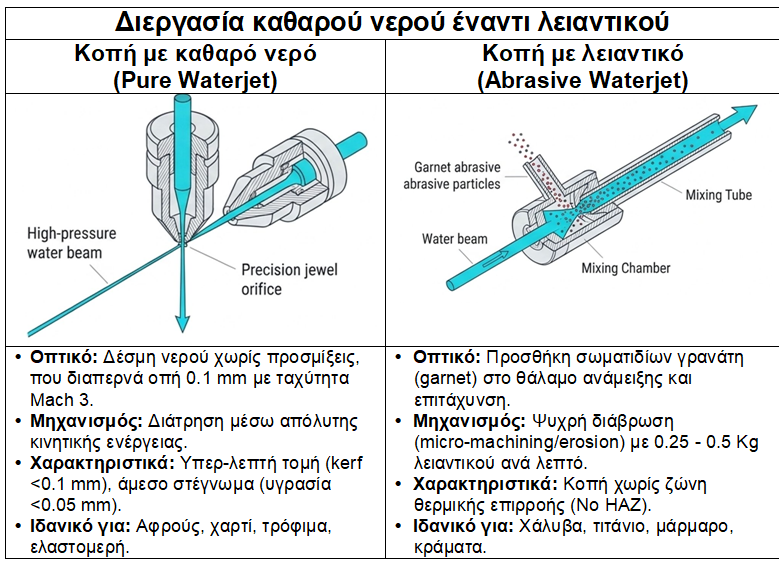
Η φυσική της διεργασίας διαφοροποιείται θεμελιωδώς ανάλογα με το μέσο που χρησιμοποιείται για την αφαίρεση του υλικού:
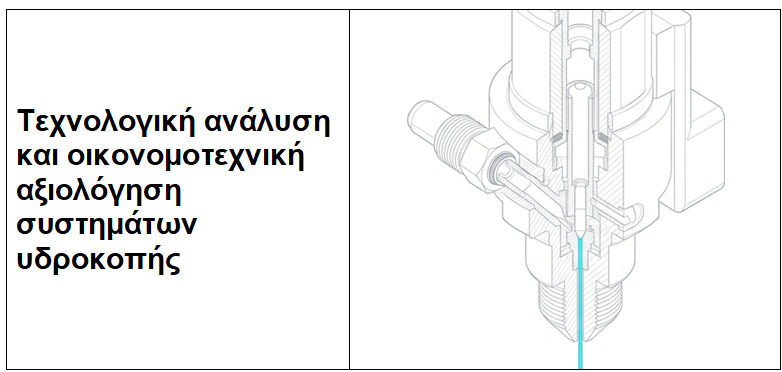
- Καθαρή κοπή με δέσμη νερού (Pure Waterjet): Το νερό επεξεργασίας συμπιέζεται μέσω μιας αντλίας πολλαπλασιασμού πίεσης (intensifier pump) σε επίπεδα που κυμαίνονται από 30.000 έως 94.000 PSI (2.000 έως 6.500 bar). Η αντλία πολλαπλασιασμού λειτουργεί μέσω ενός παλινδρομικού υδραυλικού εμβόλου διπλής ενέργειας, το οποίο οδηγείται από υδραυλικό λάδι χαμηλής πίεσης. Τερματικοί διακόπτες (limit switches) στα άκρα της διαδρομής του εμβόλου δίνουν σήμα στο ηλεκτρονικό σύστημα ελέγχου για τη μετατόπιση της βαλβίδας κατεύθυνσης, αντιστρέφοντας τη φορά κίνησης. Οι πλακούντες (plungers) στις δύο πλευρές του εμβόλου συμπιέζουν το νερό μέσα στους θαλάμους υψηλής πίεσης. Για την εξάλειψη των υδραυλικών διακυμάνσεων (hydraulic spikes) που προκαλεί η αλλαγή κατεύθυνσης του εμβόλου, το συμπιεσμένο ρεύμα διοχετεύεται σε ένα δοχείο πίεσης εκτόνωσης, τον συσσωρευτή απόσβεσης παλμών (attenuator). Ο εκτονωτής εξαλείφει τις πτώσεις πίεσης και τροφοδοτεί την κεφαλή με μια απολύτως σταθερή, συνεχόμενη ροή UHP. Στη συνέχεια, το νερό διέρχεται από μια διαμορφωμένη οπή διοχέτευσης (jewel orifice) διαμέτρου μόλις 0,005 ιντσών (0,127 mm), κατασκευασμένη από συνθετικό ζαφείρι, ρουμπίνι ή διαμάντι. Η μετατροπή της υπερ-υψηλής στατικής πίεσης σε κινητική ενέργεια παράγει μια υπερηχητική δέσμη νερού που εξέρχεται με ταχύτητα έως και 2,5 Mach (περίπου 900 m/s), ασκώντας τεράστια διατμητική τάση που διασπά τη συνοχή των μαλακών υλικών.
- Κοπή με προσθήκη λειαντικού (Abrasive Waterjet): Για την κοπή δομικών και υψηλής πυκνότητας υλικών, η υδραυλική δέσμη λειτουργεί ως φορέας κινητικής ενέργειας. Καθώς η δέσμη νερού UHP διέρχεται από την οπή (orifice) και εισέρχεται στο θάλαμο ανάμειξης (mixing chamber) της κεφαλής κοπής, δημιουργεί το φαινόμενο υποπίεσης Venturi (Venturi vacuum effect). Η υποπίεση αυτή αναρροφά ελεγχόμενη ποσότητα λεπτόκοκκου λειαντικού (φυσικός γρανάτης – garnet sand), το οποίο αναμειγνύεται με το νερό και επιταχύνεται κατά μήκος ενός σκληρού σωλήνα ανάμειξης (carbide mixing tube / nozzle). Κατά τη διαδικασία επιτάχυνσης, τμήμα των κόκκων λειαντικού υφίσταται μικρο-θραύση, δημιουργώντας μικρο-σωματίδια με μεγαλύτερη ειδική επιφάνεια. Η υδραυλική ενέργεια μετατρέπεται σε έναν μηχανισμό υψηλής ταχύτητας κινητικής μικρο-διάβρωσης (kinetic micro-erosion), όπου τα σωματίδια του γρανάτη αποκόπτουν μικροσκοπικά τεμάχια από τη μάζα του υλικού.
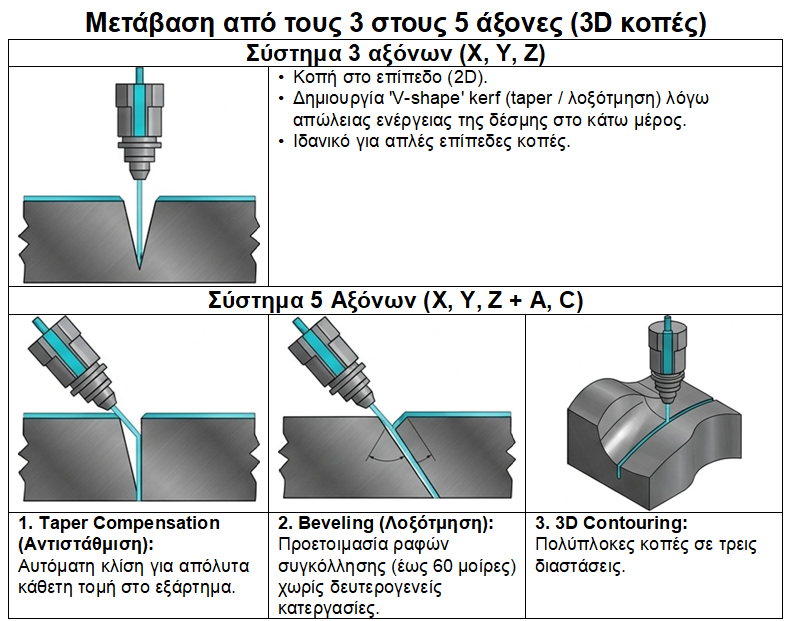
Η κινηματική αρχιτεκτονική του συστήματος ορίζει το βαθμό γεωμετρικής ελευθερίας και την ακρίβεια κατεργασίας:
- Συστήματα 3 Αξόνων (3-Axis Systems): Ελέγχουν τη μετατοπιστική κίνηση στους άξονες X, Y και Z. Ο άξονας Χ μετακινεί το φορείο εγκάρσια στη γέφυρα (gantry), ο άξονας Υ μετακινεί τη γέφυρα διαμήκως κατά μήκος της κλίνης και ο άξονας Z ρυθμίζει την κατακόρυφη απόσταση της κεφαλής από το τεμάχιο (standoff distance). Τα συστήματα 3 αξόνων είναι εξαιρετικά αποδοτικά σε δισδιάστατες (2D) επιφάνειες, αλλά υπόκεινται σε φυσικούς περιορισμούς: τη δημιουργία κωνικότητας εγκοπής (kerf taper) και το φαινόμενο υστέρησης δέσμης (jet lag), όπου το κατώτερο τμήμα της δέσμης αποκλίνει από το ανώτερο λόγω απώλειας κινητικής ενέργειας.
- Συστήματα 5 Αξόνων (5-Axis Systems): Ενσωματώνουν δύο επιπλέον περιστροφικούς άξονες (A και C). Ο άξονας Α επιτρέπει την απόκλιση της κεφαλής κοπής από την κατακόρυφο έως και κατά 60 μοίρες, ενώ ο άξονας C περιστρέφει την κεφαλή γύρω από τον άξονα Z. Η κινηματική 5 αξόνων επιτρέπει την εκτέλεση πολύπλοκων τρισδιάστατων περιγραμμάτων, τη διαμόρφωση φαλτσοκοπών (beveling) και chamfering, καθώς και την ενεργή αντιστάθμιση της κωνικότητας και της υστέρησης της δέσμης σε πραγματικό χρόνο.
Κινηματική 5 αξόνων
Η μετάβαση από κινηματική 3 αξόνων σε 5 αξόνων μετασχηματίζει ριζικά τα επιχειρησιακά δεδομένα του εργοστασίου. Η δυνατότητα της κεφαλής 5 αξόνων να μεταβάλλει δυναμικά τη γωνία προσβολής εξαλείφει την κωνικότητα των άκρων, παράγοντας κατακόρυφα τοιχώματα απόλυτης ακρίβειας. Παράλληλα, η εκτέλεση φαλτσοκοπών για προετοιμασία συγκόλλησης απευθείας πάνω στο τραπέζι κοπής καταργεί πλήρως τις δευτερεύουσες μηχανουργικές διεργασίες (όπως φρεζάρισμα, συμβατό τροχιστικό ρελάρισμα ή χειροκίνητη διαμόρφωση). Αυτό συνεπάγεται την εξάλειψη των ενδιάμεσων χρόνων αναμονής (queue times), τη δραστική μείωση του ρίσκου σφαλμάτων τοποθέτησης/σύσφιξης σε πολλαπλούς σταθμούς εργασίας και τη σημαντική συμπίεση του συνολικού κόστους ανά τεμάχιο.
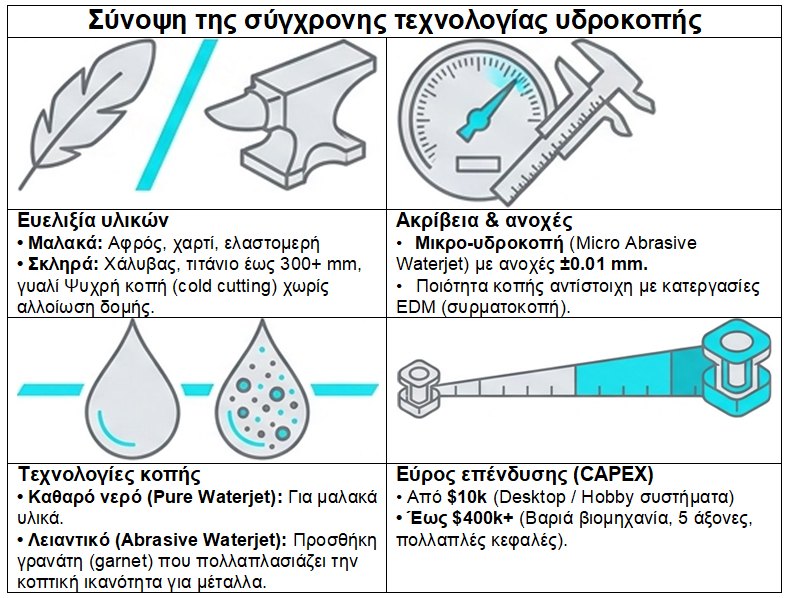
Η επιλογή μεταξύ καθαρής δέσμης νερού και προσθήκης λειαντικού εξαρτάται άμεσα από τη δομική ακεραιότητα και τη μηχανική αντοχή του προς κατεργασία υλικού.
2. Καταλληλότητα υλικών & θερμική ακεραιότητα (Material Suitability & Thermal Integrity)
Η φυσικοχημική σύσταση του πρώτου υλικού, το πάχος και οι απαιτήσεις τελικής χρήσης καθορίζουν αυστηρά τα όρια εφαρμογής κάθε μεθόδου υδροκοπής. Η διατήρηση των αρχικών μηχανικών ιδιοτήτων του υλικού χωρίς θερμική επιβάρυνση συνιστά το πρωτεύον κριτήριο επιλογής.
Πεδίο εφαρμογής καθαρού νερού (Pure Waterjet Domain)
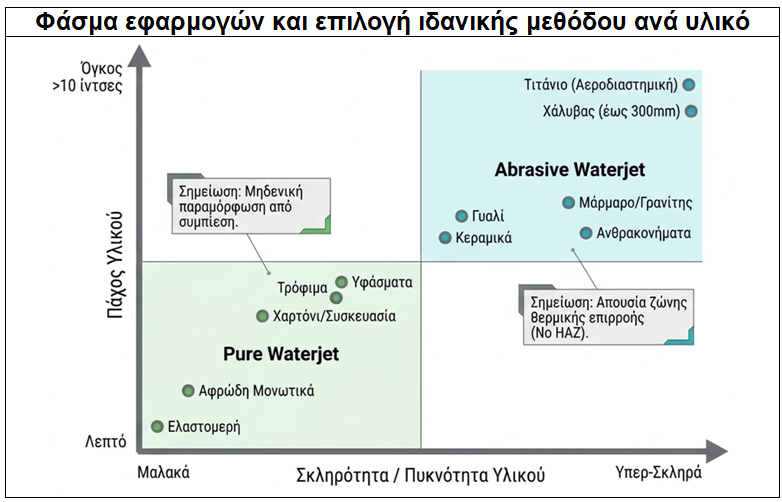
Η κοπή με καθαρό νερό εφαρμόζεται αποκλειστικά σε μαλακά, εύκαμπτα, χαμηλής πυκνότητας ή υγιεινομικά ευαίσθητα υλικά. Η απουσία λειαντικών σωματιδίων διασφαλίζει ότι το υλικό δεν επιμολύνεται από ξένα εγκλείσματα:
- Τσόχα & υφάσματα: Η ψυχρή αφαίρεση εμποδίζει τη θερμική τήξη των ινών και το σχηματισμό ανεπιθύμητων συσσωματωμάτων (beading) στην ακμή κοπής, διατηρώντας τη φυσική υφή του υλικού (σε αντίθεση με την κοπή laser).
- Αφρώδη υλικά & καουτσούκ: Αποτρέπεται η απανθράκωση, η παραμόρφωση των κυψελών, καθώς και η έκλυση τοξικών αναθυμιάσεων ή έντονων οσμών που εμφανίζονται κατά τις θερμικές μεθόδους.
- Τρόφιμα: Διασφαλίζεται η απόλυτη υγιεινή και η δομική ακεραιότητα των προϊόντων χωρίς κίνδυνο διασταυρούμενης μόλυνσης, με τη δυνατότητα προσθήκης φίλτρων άνθρακα στο νερό επεξεργασίας.
- Χαρτί & χαρτόνι: Εκτελείται κοπή δεσμίδων χαρτιού (paper reams) ή πολλαπλών στρώσεων χαρτονιού με υψηλή ταχύτητα. Λόγω της υπερηχητικής ταχύτητας και της εστιασμένης ορμής της δέσμης, το χαρτί δεν διαβρέχεται και οι ακμές δεν παρουσιάζουν φαινόμενα ξεφτίσματος (feathering).
- Μονωτικά υλικά, ξύλο & λεπτά μεταλλικά φύλλα (Foils): Καθαρός διαχωρισμός χωρίς παραγωγή αιωρούμενης σκόνης ή μηχανικών παραμορφώσεων.
Πεδίο εφαρμογής νερού με λειαντικό (Abrasive Waterjet Domain)
Η διοχέτευση σωματιδίων γρανάτη μετατρέπει τη δέσμη σε ένα πανίσχυρο κοπτικό εργαλείο, ικανό να διασχίσει τα σκληρότερα βιομηχανικά υλικά:
- Μέταλλα: Χάλυβες αντιτριβικής προστασίας (Hardox), τιτάνιο, ανοξείδωτος χάλυβας, δομικός χάλυβας, αλουμίνιο, χαλκός, ορείχαλκος και μπρούτζος. Η μέθοδος κατεργάζεται συμπαγή μπλοκ μετάλλου πάχους από 12 έως 20 ίντσες (300 έως 500 mm / 230 mm σε τυπικές βιομηχανικές εφαρμογές).
- Πετρώματα & κεραμικά: Γρανίτης, μάρμαρο, φυσικά πετρώματα, πλακίδια και βιομηχανικά κεραμικά υψηλής σκληρότητας. Σε εξειδικευμένες μεταλλευτικές εφαρμογές, προσαρμοσμένα συστήματα υδροκοπής μπορούν να διαπεράσουν έως και 100 πόδια (30 μέτρα) πετρώματος.
- Γυαλί & παχιά σύνθετα υλικά: Αρχιτεκτονικό γυαλί, αλεξίσφαιρα κρύσταλλα και δομικά σύνθετα υλικά (CFRP – Carbon Fiber Reinforced Polymers). Η προσεκτική διαχείριση της πίεσης αποτρέπει τη δημιουργία ρωγμών στο γυαλί και την διαστρωματική αποκόλληση (delamination) στα σύνθετα υλικά.
Το πλεονέκτημα της ψυχρής κοπής (Cold-Cutting Advantage)
Και οι δύο παραλλαγές της τεχνολογίας αποτελούν 100% διεργασίες ψυχρής κοπής. Η παντελής απουσία θερμικής πηγής και η συνεχή απαγωγή της θερμότητας τριβής από το νερό συνεπάγονται τη μηδενική δημιουργία Θερμικά Επηρεαζόμενης Ζώνης (Heat-Affected Zone – ΘΕΖ / HAZ).
Η εξάλειψη της ΘΕΖ είναι καθοριστικής σημασίας για εξαρτήματα υψηλής ακεραιότητας στην αεροδιαστημική (δομικά πλαίσια τιτανίου, πτερύγια στροβίλων), την αμυντική βιομηχανία, τα ιατροτεχνολογικά προϊόντα (εμφυτεύματα, χειρουργικά εργαλεία) και τα κέντρα επεξεργασίας & διανομής μετάλλων (Metals Service Centers). Σε αντίθεση με τις θερμικές μεθόδους (laser, plasma, οξυγονοκοπή), όπου η θερμική καταπόνηση προκαλεί μεταλλαγή της μικροδομής, εσωτερικές παραμένουσες τάσεις, τοπική σκλήρυνση των ακμών και ρωγμές κόπωσης, η υδροκοπή διατηρεί αναλλοίωτες τις μηχανικές ιδιότητες και τη μεταλλουργική ακεραιότητα του μητρικού υλικού. Αυτό εξαλείφει την ανάγκη εκτοτονωτικής θερμικής επεξεργασίας ή απόξεσης της σκληρυμένης ακμής πριν από τη συγκόλληση.
Η διατήρηση της δομικής ακεραιότητας συνδέεται άμεσα με την ποιότητα των επιφανειών και τις επιτυγχανόμενες ανοχές κατεργασίας.
3. Ποιότητα άκρων, ανοχές και αποδοτικότητα παραγωγής (Edge Quality, Tolerances & Production Efficiency)
Η δυναμική της δέσμης νερού διαμορφώνει άμεσα τη γεωμετρία της εγκοπής (kerf), την τραχύτητα της επιφάνειας και τον συνολικό κύκλο παραγωγής.
Ανοχές και ακρίβεια διαστάσεων
Τα βιομηχανικά συστήματα κοπής με δέσμη νερού προσφέρουν εξαιρετικά επίπεδα ακρίβειας:
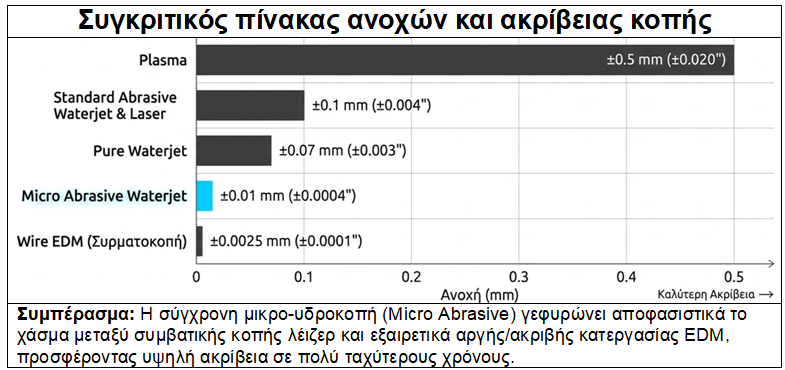
- Τυπικές βιομηχανικές ανοχές: Επιτυγχάνεται ακρίβεια ±0,001 ιντσών (±0,025 mm έως ±0,1 mm) με επαναληψιμότητα 0,001 ιντσών (0,025 mm) σε όλο τον όγκο εργασίας.
- Εφαρμογές μεγάλης κλίμακας: Σε πλατφόρμες μεγάλου διαμετρήματος (π.χ. 9m x 4m ή 10m x 3m), οι ανοχές διαμορφώνονται στα ±0,25 mm.
- Μικρο-κοπή (Micro Abrasive Waterjet): Εξειδικευμένα συστήματα μικρο-κοπής με λειαντικό επιτυγχάνουν εξαιρετικά σφιχτές ανοχές έως ±0,01 mm σε υλικά πάχους μόλις 0,1 mm.
Δυναμική εγκοπής (Kerf Dynamics) & ποιότητα επιφάνειας
- Καθαρό νερό: Παράγει πολύ μικρό πλάτος εγκοπής (low kerf width), επιτρέποντας την κοπή περίπλοκων εσωτερικών περιγραμμάτων με ελάχιστη φύρα υλικού.
- Νερό με λειαντικό: Το πλάτος της εγκοπής καθορίζεται από τη διάμετρο του σωλήνα ανάμειξης (τυπικά 0,7 mm έως 1,1 mm). Η επιλογή της ταχύτητας πρόωσης ρυθμίζει την φινίρισμα της ακμής (Edge Quality Tiers N1 έως N5):
- Υψηλή ταχύτητα (Rough Cut): Αυξάνει την ωριαία παραγωγικότητα όταν η τραχύτητα της ακμής δεν είναι κρίσιμη.
- Χαμηλή ταχύτητα (Fine Finish): Παράγει λείες επιφάνειες με μηδενική απόκλιση κωνικότητας, κατάλληλες για άμεση συναρμογή.
Προετοιμασία συγκόλλησης (Weld Preparation)
Με τη χρήση κεφαλών 5 αξόνων, το σύστημα εκτελεί διαμόρφωση ακμών (φάλτσα V, Y, X και K) απευθείας πάνω στο τραπέζι κοπής, παράγοντας εξαρτήματα σχεδόν τελικής μορφής (near-net-shape).
Βιομηχανικό όφελος: κατάργηση δευτερευουσών διεργασιών
Η αντικατάσταση των χειροκίνητων διεργασιών στο δάπεδο παραγωγής (όπως διάτρηση, φρεζάρισμα, τροχισμός και ξεγρέζιασμα) από αυτοματοποιημένη υδροκοπή 5 αξόνων ενός περάσματος (single-pass) μεταφράζεται σε άμεσο οικονομικό όφελος. Η παραγωγή ετοίμων φαλτσοκομμένων ελασμάτων απευθείας από την κλίνη κοπής εξαλείφει τη διακίνηση τεμαχίων μεταξύ πολλαπλών σταθμών κατεργασίας, μειώνει το χρόνο κύκλου (cycle time), καταργεί τη θορυβώδη και επικίνδυνη χειρωνακτική εργασία τροχίσματος και περιορίζει δραστικά τα εργατικά ατυχήματα.
Πέρα από τους παραγωγικούς χρόνους, η τελική απόφαση ενσωμάτωσης προϋποθέτει την πλήρη οικονομική αξιολόγηση του κόστους κτήσης και λειτουργίας.
4. Λειτουργικό κόστος & αναλώσιμα (Operational Cost & Consumables Analysis)
Η ανάλυση του Συνολικού Κόστους Ιδιοκτησίας (Total Cost of Ownership – TCO) επιβάλλει το διαχωρισμό μεταξύ της κεφαλαιουχικής δαπάνης (CapEx) και των λειτουργικών εξόδων (OpEx).
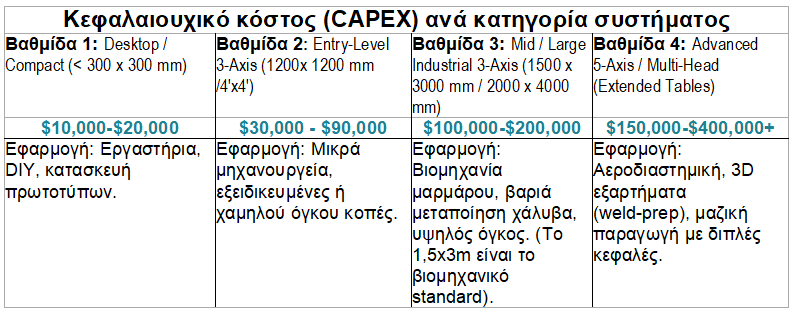
Κατηγορίες κεφαλαιουχικού κόστους (CapEx)
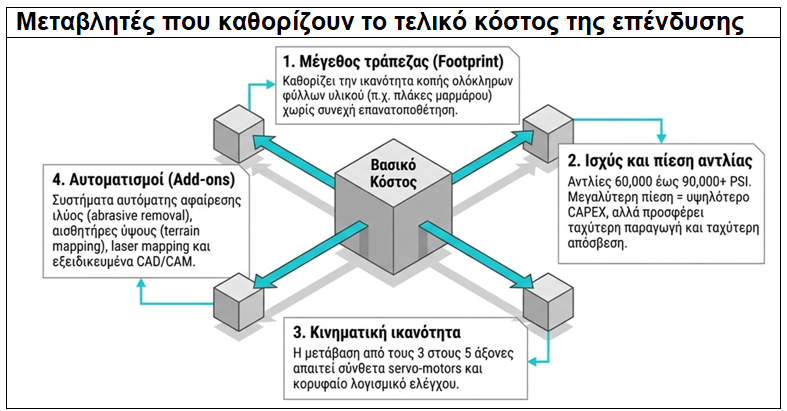
- Entry-Level / Επιτραπέζια συστήματα: $9,999 (WAZER Desktop), $18,999 (WAZER Pro) έως 35,000–50,000 για μικρά βιομηχανικά συστήματα πρωτοτυποποίησης και εργαστηρίων.
- Μεσαίας κλίμακας βιομηχανικά συστήματα: $50,000 έως $150,000 (συμπεριλαμβανομένων μηχανών BCMC CNC 31,500–33,500 και CNC Sawjets 42,013–46,521). Αποτελούν τη ραχοκοκαλιά των βιομηχανικών μηχανουργείων.
- Υψηλής τεχνολογίας συστήματα 5 αξόνων & αυτοματοποιημένες γραμμές: $150,000 έως $500,000+, με προηγμένα λογισμικά CAD/CAM, υπερ-υψηλές πιέσεις (90.000 PSI), υπερυψωμένη γέφυρα (raised gantry), πολλαπλές κεφαλές και συστήματα αυτοματοποιημένης φορτοεκφόρτωσης.
Άμεσα λειτουργικά έξοδα (OpEx)
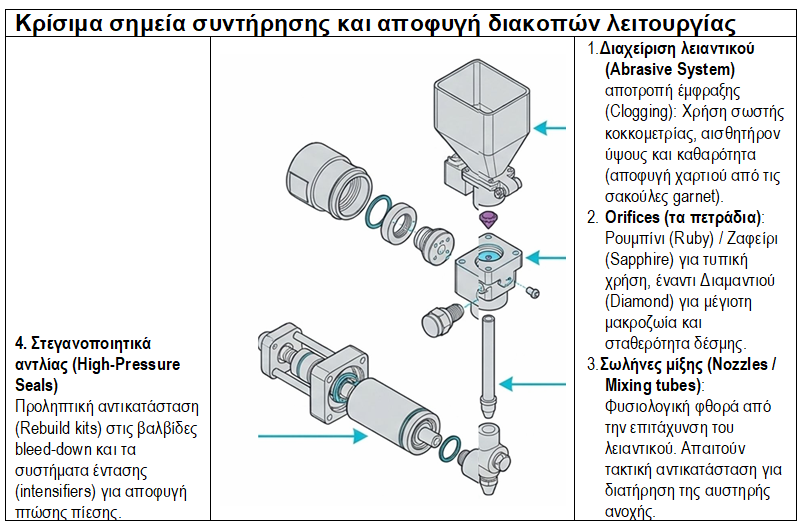
- Ωριαίο λειτουργικό κόστος: Κυμαίνεται βιομηχανικά μεταξύ $15 και $35 ανά ώρα (ή 25–35/ώρα σε βαριές εφαρμογές λειαντικού). Καλύπτει τα αναλώσιμα, την ηλεκτρική ενέργεια της αντλίας UHP, την κατανάλωση νερού και την τακτική συντήρηση.
- Ετήσιο κόστος συντήρησης: Υπολογίζεται από $5,000 έως $15,000, ανάλογα με τις ώρες λειτουργίας και την πίεση λειτουργίας της αντλίας.
Κατανάλωση αναλωσίμων
- Κατανάλωση λειαντικού (Garnet): Κυμαίνεται από 0,5 έως 1,0 λίβρα ανά λεπτό (0,25 έως 0,5 kg/min).
- Κατανάλωση νερού: Η αντλία UHP καταναλώνει 0,5 έως 1,0 γαλόνι ανά λεπτό (GPM) (περίπου 1,9 έως 3,8 λίτρα/λεπτό).
Διαχείριση και ανακύκλωση λειαντικού
Ο γρανάτης (garnet) είναι ένα αδρανές, μη τοξικό φυσικό ορυκτό. Μετά την κοπή, το αναλωμένο λειαντικό συλλέγεται από τη δεξαμενή ανάσχεσης (catcher tank). Μπορεί να απορριφθεί σε συμβατικούς χώρους υγειονομικής ταφής (landfills) ή να υποβληθεί σε διαχωρισμό και ξήρανση μέσω ειδικών συστημάτων ανακύκλωσης λειαντικού (Abrasive Recycling Systems) για επαναχρησιμοποίηση, μειώνοντας το OpEx έως και 60%.
Αυτοματισμοί και λογισμικό
Το λειτουργικό προφίλ του Pure Waterjet διακρίνεται από μηδενικό κόστος λειαντικού και χαμηλές φθορές, καθιστώντας το εξαιρετικά οικονομικό ανά ώρα, αλλά αυστηρά περιορισμένο σε μαλακά υλικά. Αντίθετα, το Abrasive Waterjet επιβαρύνεται με το κόστος του γρανάτη (που αντιπροσωπεύει έως και το 50%-70% του OpEx). Η αντιστάθμιση αυτού του κόστους επιτυγχάνεται μέσω προηγμένου λογισμικού CAD/CAM (όπως το IGEMS ή το Softec NEST). Λειτουργίες όπως η κοινή γραμμή κοπής (common cutline nesting) και η τοποθέτηση πολλαπλών ελασμάτων (multi-sheet nesting) ελαχιστοποιούν τη φύρα του πρώτου υλικού, μειώνουν τη διαδρομή της κεφαλής και βελτιστοποιούν την κατανάλωση λειαντικού per part, μεγιστοποιώντας την απόδοση της επένδυσης.
Η μακροζωία της αντλίας UHP και των εξαρτημάτων της εξαρτάται άμεσα από τη μηχανική φθορά και τη χημική διαχείριση του νερού τροφοδοσίας.
5. Φθορά εξοπλισμού & διαχείριση ποιότητας νερού
Η ρευστοδυναμική υπερ-υψηλής πίεσης σε συνδυασμό με τη χημεία του νερού καθορίζουν το ρυθμό φθοράς των κρίσιμων εξαρτημάτων της αντλίας και της κεφαλής κοπής.
Μηχανική φθορά εξοπλισμού
Η παρουσία λειαντικών σωματιδίων και η ροή νερού υπό πιέσεις έως 94.000 PSI προκαλούν έντονη διάβρωση και τριβή. Τα εξαρτήματα που υφίστανται την υψηλότερη καταπόνηση είναι οι βαλβίδες αντεπιστροφής (check valves) της αντλίας πολλαπλασιασμού, τα στεγανοποιητικά υψηλής πίεσης (UHP seals), οι σωληνώσεις, οι οπές πολύτιμων λίθων (orifices) και ο σωλήνας ανάμειξης (mixing tube). Τα συστήματα λειαντικού απαιτούν συχνότερη προληπτική συντήρηση σε σχέση με τα συστήματα καθαρού νερού.
Πρότυπα ποιότητας νερού επεξεργασίας
Το νερό επεξεργασίας είναι αυτό που συμπιέζεται από την αντλία UHP. Για την αποφυγή πρόωρης αποτυχίας των στεγανοποιητικών και των βαλβίδων, απαιτείται χημική ανάλυση και συμμόρφωση με τα ακόλουθα όρια:
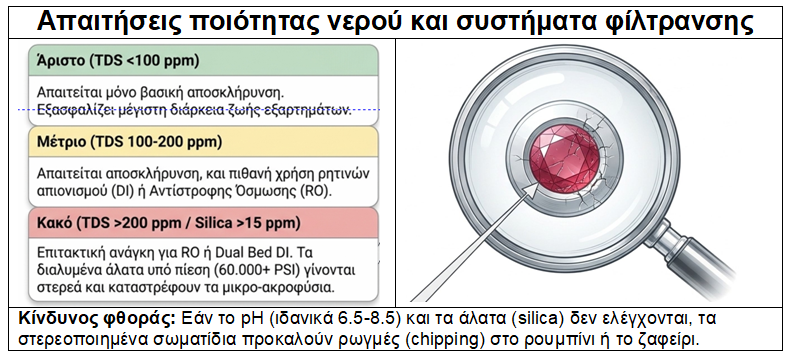
- Όρια συνολικών διαλυμένων στερεών (Total Dissolved Solids – TDS):
- Χαμηλό TDS (<100 ppm): Αποδεκτή ποιότητα. Απαιτείται τυπική αποσκλήρυνση (softening) για την αφαίρεση αλάτων ασβεστίου και μαγνησίου.
- Μεσαίο TDS (100–200 ppm): Απαιτείται συνδυασμός αποσκλήρυνσης, αιονισμού (Deionization – DI) ή αντίστροφης όσμωσης (Reverse Osmosis – RO).
- Υψηλό TDS (>200 ppm): Κακή ποιότητα νερού τροφοδοσίας. Απαιτείται επιθετική επεξεργασία με μονάδες RO ή/και αιονισμό.
- Περιεκτικότητα σε πυρίτιο (Silica Content):
- Όταν το πυρίτιο υπερβαίνει τα 15 ppm, είναι υποχρεωτική η χρήση συστήματος αιονισμού διπλής ισχυρής βάσης (dual strong-base DI) ή σύστημα RO. Το πυρίτιο υπό συνθήκες UHP αποτίθεται στις οπές (orifices), προκαλώντας ακαριαία απόξεση και καταστροφή των διαμαντιών/ζαφειριών.
- Όρια pH:
- Το pH του νερού τροφοδοσίας πρέπει να διατηρείται αυστηρά μεταξύ 6,5 και 8,5 (ή 6,0 έως 8,0).
- Μηχανισμός χημικής διάβρωσης υπερ-καθαρού νερού (Hyper-Purified Water Leaching Warning):
- Νερό με TDS λιγότερο από 0,5 ppm ΑΠΑΓΟΡΕΥΕΤΑΙ αυστηρά. Όταν το νερό απομεταλλώνεται σε αυτό το βαθμό, μετατρέπεται σε χημικά επιθετικό ρευστό (“πεινασμένο νερό” / hungry water). Στην προσπάθειά του να αποκαταστήσει την ιοντική του ισορροπία, το υπερ-καθαρό νερό προκαλεί χημική εξάλειψη (leaching) αλάτων και μετάλλων από τα ανοξείδωτα εξαρτήματα της αντλίας πολλαπλασιασμού, καταστρέφοντας τους θαλάμους πίεσης και τους πλακούντες.
Διαχείριση νερού ψύξης
Το νερό ψύξης διοχετεύεται στο υδραυλικό κύκλωμα μέσω εναλλάκτη θερμότητας για τη διατήρηση της θερμοκρασίας του υδραυλικού λαδιού κάτω από τους 120°F (49°C). Εάν η θερμοκρασία του νερού εισόδου υπερβαίνει τους 70°F (21°C), είναι υποχρεωτική η εγκατάσταση ψυκτών (chillers) κλειστού κυκλώματος για την αποφυγή υπερθέρμανσης της υδραυλικής αντλίας.
Προστασία κεφαλαιουχικού εξοπλισμού
Η αυστηρή τήρηση των πρωτοκόλλων χημικής επεξεργασίας του νερού προστατεύει άμεσα την κεφαλαιουχική επένδυση. Η πρόληψη της απόθεσης αλάτων και της χημικής προσβολής διπλασιάζει τη διάρκεια ζωής των στεγανοποιητικών UHP (από 500 σε πάνω από 1.000 ώρες λειτουργίας), εκμηδενίζει τις αδόκητες διακοπές λειτουργίας (unplanned downtime) και διατηρεί σταθερή την πίεση κοπής, διασφαλίζοντας την ποιότητα των παραγόμενων άκρων.
Τα τεχνικά και οικονομικά δεδομένα συντίθενται σε ένα τελικό πλαίσιο λήψης αποφάσεων για μηχανικούς παραγωγής.
6. Κριτήρια αξιολόγησης της τεχνολογίας
Η στρατηγική αξιολόγηση της τεχνολογίας απαιτεί τη σύγκριση των παραμέτρων κατεργασίας και την εφαρμογή ενός δομημένου οδικού χάρτη υλοποίησης.
Συνοπτικός συγκριτικός πίνακας
| Παράμετρος Κατεργασίας | Καθαρό νερό (Pure Waterjet) | Προσθήκη λειαντικού (Abrasive Waterjet) |
| Μέσο κοπής | Νερό υπερ-υψηλής πίεσης (UHP: 30.000–94.000 PSI / 2.000–6.500 bar) | Νερό UHP + φυσικός γρανάτης (Garnet 0,5–1,0 lb/min / 0,25–0,5 kg/min) |
| Ιδανικά υλικά | Αφρώδη, τσόχα, τρόφιμα, χαρτί/χαρτόνι, καουτσούκ, υφάσματα, ξύλο, λεπτά μεταλλικά φύλλα (foils) | Μέταλλα (Hardox, τιτάνιο, ανοξείδωτος, αλουμίνιο, χαλκός), πέτρα, γρανίτης, μάρμαρο, κεραμικά, γυαλί, CFRP |
| Μέγιστο πάχος κατεργασίας | Περιορισμένο (μόνο μαλακά/λεπτά υλικά) | Έως 12–20 ίντσες (300–500 mm / 230 mm σε τυπική παραγωγή) |
| Πλάτος εγκοπής & ανοχές | Ελάχιστο kerf (οπή 0,005″ / 0,127 mm), Ανοχές ±0,001″ (±0,025 mm) | Ανοχές ±0,001″ (±0,025 mm) έως ±0,01 mm (Micro Waterjet) / Large scale ±0,25 mm |
| Ωριαίο λειτουργικό κόστος (OpEx) | Χαμηλό ($15 – $25/ώρα, χωρίς αναλώσιμο λειαντικό) | Μεσαίο/υψηλό ($15 – $35 / $25 – $35 ανά ώρα, λόγω κατανάλωσης garnet) |
| Ένταση συντήρησης εξοπλισμού | Χαμηλή έως μεσαία | Υψηλή (λόγω φθοράς από το λειαντικό σε βαλβίδες, στεγανά, οπές και σωλήνες ανάμειξης) |
| Κύριες βιομηχανικές εφαρμογές | Βιομηχανία τροφίμων, κλωστοϋφαντουργία, συσκευασίες, εσωτερικά αυτοκινήτων (μοκέτες/αφροί) | Αεροδιαστημική, άμυνα, κέντρα διανομής μετάλλων, αρχιτεκτονική πέτρα/γυαλί, ιατροτεχνολογικά |
Οδικός χάρτης υλοποίησης (Implementation Roadmap)
Βήμα 1: Έλεγχος υλικού & πάχους κατεργασίας (Material & Thickness Audit)
- Καθορισμός της δομής του υλικού: Εάν είναι μαλακό, εύκαμπτο ή υγιεινομικά ευαίσθητο ⇒ Pure Waterjet. Εάν είναι συμπαγές, δομικό, σκληρό ή ψαθυρό, ⇒ Abrasive Waterjet.
- Επαλήθευση του πάχους: Για μέταλλα άνω των 230 mm (έως 500 mm), διαμόρφωση της αντλίας UHP στα 90.000 PSI με αυξημένη παροχή λειαντικού.
Βήμα 2: Επαλήθευση απαιτούμενων ανοχών & ποιότητας ακμών (Part Edge Quality & Tolerance Check)
- Ορισμός των απαιτούμενων ανοχών σχεδίου (έως ±0,001 ίντσες / ±0,025 mm ή ±0,01 mm σε micro-applications).
- Επιλογή της ταχύτητας πρόωσης στο CAD/CAM: χαμηλή ταχύτητα (N4/N5) για λεία τελική επιφάνεια συναρμογής ή υψηλή ταχύτητα (N1/N2) για αύξηση της παραγωγικότητας όταν η τραχύτητα δεν είναι κρίσιμη.
Βήμα 3: Αξιολόγηση κινηματικών απαιτήσεων (Kinematic Needs: 3-Axis vs 5-Axis)
- Αξιολόγηση της ανάγκης για φαλτσοκοπή (beveling) ή προετοιμασία συγκόλλησης.
- Εάν απαιτείται εξάλειψη της κωνικότητας (taper control), διόρθωση της υστέρησης δέσμης (jet lag) ή τρισδιάστατη φαλτσοκοπή έως 60°, ⇒ σύστημα 5 Αξόνων (A-axis & C-axis) για την κατάργηση δευτερευουσών μηχανουργικών διεργασιών.
Βήμα 4: Χημική ανάλυση & επεξεργασία νερού (Water Quality Analysis: TDS/Silica/pH)
- Χημική ανάλυση του νερού τροφοδοσίας από εξειδικευμένο εργαστήριο:
- TDS <100 ppm: Εγκατάσταση απλής μονάδας αποσκλήρυνσης.
- TDS 100–200 ppm ή >200 ppm: Εγκατάσταση συστήματος RO ή αιονισμού (DI).
- Πυρίτιο (Silica) >15 ppm: Υποχρεωτική εγκατάσταση dual strong-base DI ή RO.
- Επαληθεύστε ότι το pH διατηρείται μεταξύ 6,5 και 8,5 και ότι το TDS δεν είναι χαμηλότερο από 0,5 ppm (αποφυγή χημικής προσβολής).
- Εγκατάστασή closed-loop chiller εάν το νερό εισόδου ψύξης υπερβαίνει τους 70°F (21°C) για τη διατήρηση του υδραυλικού λαδιού κάτω από τους 120°F (49°C).
Βήμα 5: Προϋπολογισμός Λειτουργικού Κόστους & Στρατηγική Ανακύκλωσης (Operating Budget & Consumable Recycling Strategy)
- Υπολογισμός του προσδοκώμενου OpEx (15–35 $/ώρα).
- Σχεδιασμός της διαχείρισης του αναλωμένου λειαντικού (κατανάλωση 0,5–1,0 lb/min): αξιολόγηση της οικονομοτεχνικής βιωσιμότητας εγκατάστασης συστήματος ανακύκλωσης λειαντικού (Abrasive Recycling System) έναντι του κόστους απόρριψης σε ΧΥΤΑ.
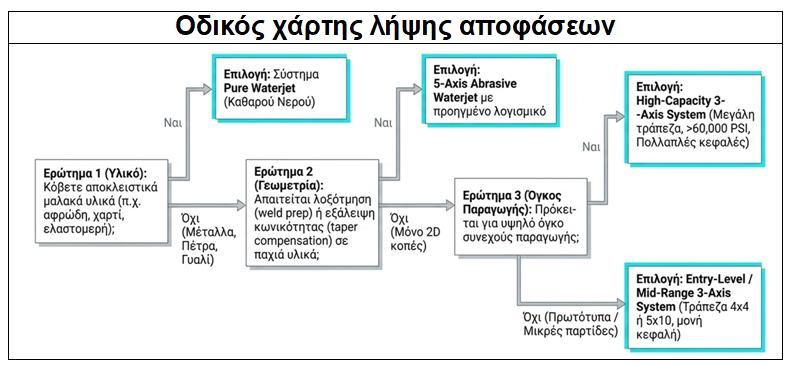
Ο χρυσός κανόνας επιλογής βασίζεται στη συνέργεια υλικού, απαιτήσεων ακμής και TCO: Για μαλακά, ευαίσθητα υλικά, η καθαρή υδροκοπή (Pure Waterjet) προσφέρει το χαμηλότερο δυνατό ωριαίο λειτουργικό κόστος με μηδενική επιμόλυνση.
Για σκληρά μέταλλα, πετρώματα και σύνθετα υλικά, η υδροκοπή με λειαντικό 5 αξόνων (5-Axis Abrasive Waterjet) αποτελεί την κορυφαία παραγωγική λύση. Παρά το υψηλότερο OpEx, εξαλείφει πλήρως τις θερμικές αλλοιώσεις (Zero HAZ), καταργεί τους σταθμούς δευτερεύουσας κατεργασίας και προσφέρει την ταχύτερη απόσβεση κεφαλαίου (ROI) σε περιβάλλοντα παραγωγής υψηλής προστιθέμενης αξίας.