Κατασκευαστικά στοιχεία, κινηματική διάταξη, συστήματα κίνησης, ακρίβεια και δυναμική συμπεριφορά
1. Εισαγωγή
Η μηχανολογική δομή μιας εργαλειομηχανής αποτελεί το σύνολο των κατασκευαστικών, κινηματικών και λειτουργικών συστημάτων που εξασφαλίζουν την εκτέλεση μιας κατεργασίας με συγκεκριμένη ακρίβεια, παραγωγικότητα και επαναληψιμότητα.
Σε αντίθεση με μια κοινή μηχανή, η εργαλειομηχανή καλείται να εκτελεί ελεγχόμενες κινήσεις μεταξύ κοπτικού εργαλείου και τεμαχίου, ενώ ταυτόχρονα πρέπει να αντιστέκεται στις δυνάμεις κοπής, στους κραδασμούς, στις θερμικές παραμορφώσεις και στις δυναμικές καταπονήσεις.
Η ποιότητα της κατασκευής της δεν εξαρτάται επομένως μόνο από την ισχύ του κινητήρα ή την ακρίβεια του συστήματος ελέγχου, αλλά από τη συνολική μηχανολογική συμπεριφορά της.
Τα βασικά υποσυστήματα μιας σύγχρονης εργαλειομηχανής είναι:
- Η φέρουσα κατασκευή και η κλίνη.
- Τα συστήματα γραμμικής καθοδήγησης.
- Οι άξονες και οι μηχανισμοί μετάδοσης κίνησης.
- Η κύρια άτρακτος (spindle).
- Τα συστήματα συγκράτησης εργαλείου και τεμαχίου.
- Τα συστήματα λίπανσης και ψύξης.
- Τα συστήματα μέτρησης και ανάδρασης.
- Τα ηλεκτρομηχανολογικά και ηλεκτρονικά συστήματα ελέγχου.
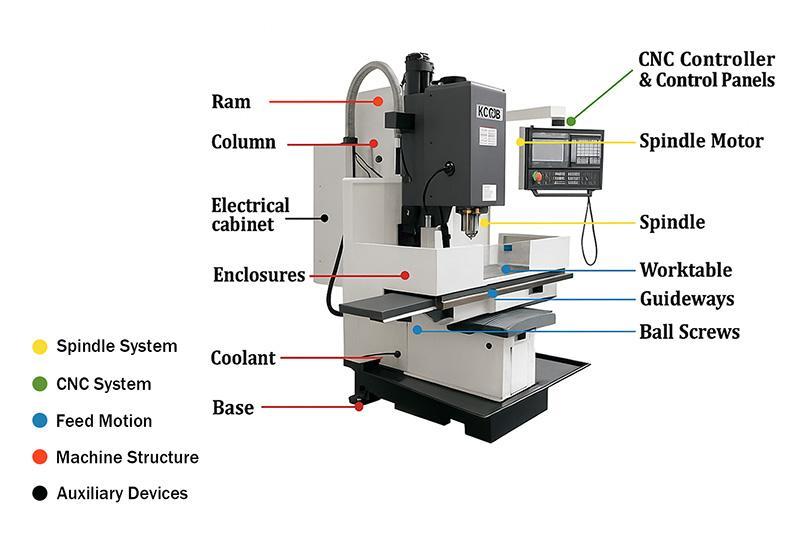
Η αλληλεπίδραση όλων αυτών των στοιχείων καθορίζει την τελική ακρίβεια και την παραγωγική ικανότητα της μηχανής.
2. Φέρουσα κατασκευή, κλίνη και σώμα της εργαλειομηχανής
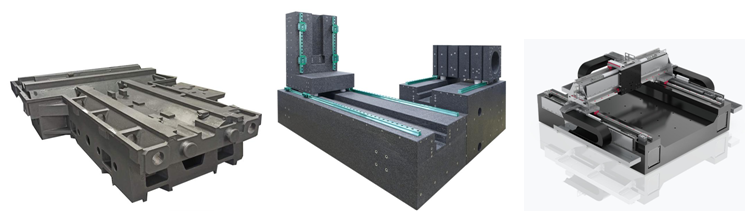
Η φέρουσα κατασκευή αποτελεί τον βασικό σκελετό της εργαλειομηχανής. Πάνω σε αυτήν στηρίζονται οι οδηγοί, οι άξονες, η άτρακτος, τα συστήματα συγκράτησης και οι υπόλοιποι μηχανισμοί.
Η κατασκευή πρέπει να παρουσιάζει:
- Υψηλή στατική ακαμψία.
- Υψηλή δυναμική ακαμψία.
- Μικρή θερμική παραμόρφωση.
- Ικανοποιητική απόσβεση κραδασμών.
- Μακροχρόνια διατήρηση της γεωμετρικής ακρίβειας.
2.1 Υλικά κατασκευής
Τα κυριότερα υλικά που χρησιμοποιούνται είναι:
| Υλικό | Ιδιότητες | Τυπικές εφαρμογές |
| Χυτοσίδηρος | Καλή ακαμψία και απόσβεση κραδασμών | Κλίνες τόρνων, φρεζών |
| Χάλυβας | Υψηλή αντοχή και δυνατότητα συγκόλλησης | Συγκολλητές κατασκευές |
| Πολυμερές σκυρόδεμα | Πολύ καλή απόσβεση κραδασμών | Βάσεις ακριβείας |
| Γρανίτης | Υψηλή διαστασιακή σταθερότητα | Μηχανές μετρολογίας |
| Σύνθετα υλικά | Μεγάλη ειδική ακαμψία και χαμηλή μάζα | Εξειδικευμένες κατασκευές |
Ιδιαίτερο ενδιαφέρον παρουσιάζει το πολυμερές σκυρόδεμα (polymer concrete ή mineral casting). Αποτελείται από ορυκτά αδρανή και πολυμερική συνδετική ρητίνη.
Η ικανότητά του να αποσβένει τις μηχανικές ταλαντώσεις είναι συχνά σημαντικά υψηλότερη από εκείνη του συμβατικού χυτοσιδήρου. Ωστόσο, η μικρότερη ελαστική ακαμψία του απαιτεί προσεκτική διαστασιολόγηση.
2.2 Η σημασία της ακαμψίας
Η ακαμψία εκφράζει την αντίσταση μιας κατασκευής στην παραμόρφωση υπό την επίδραση φορτίου.
Για μια απλοποιημένη γραμμική περίπτωση:
k=F / δ
όπου:
- (k): ακαμψία (N/m),
- (F): εφαρμοζόμενη δύναμη (N),
- (δ): παραμόρφωση (m).
Για παράδειγμα, εάν η δύναμη κοπής είναι 1.000 N και η συνολική παραμόρφωση της κατασκευής είναι 0,01 mm:
k=1000 / 0,00001 =100.000.000 N/m
Η τιμή αυτή αντιστοιχεί σε συνολική ισοδύναμη ακαμψία 100 MN/m.
Στην πραγματική εργαλειομηχανή, η συνολική παραμόρφωση προκύπτει από τη συνδυασμένη ελαστική συμπεριφορά της κλίνης, των οδηγών, της ατράκτου, των εδράνων, του εργαλείου και της συγκράτησης του τεμαχίου.
2.3 Δυναμική ακαμψία και απόσβεση
Η στατική ακαμψία δεν αρκεί για την αξιολόγηση μιας εργαλειομηχανής.
Κατά την κοπή δημιουργούνται μεταβαλλόμενες δυνάμεις, οι οποίες προκαλούν ταλαντώσεις.
Η δυναμική συμπεριφορά εξαρτάται από:
- Τη μάζα των κινούμενων στοιχείων.
- Την ακαμψία της κατασκευής.
- Την απόσβεση των υλικών και των συνδέσεων.
- Τις ιδιοσυχνότητες της κατασκευής.
- Τις συχνότητες διέγερσης από την κοπή.
Η απλοποιημένη εξίσωση ενός συστήματος μάζας–ελατηρίου–αποσβεστήρα είναι:
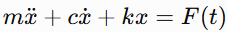
Η φυσική ιδιοσυχνότητα ενός μονοβάθμιου συστήματος χωρίς απόσβεση είναι:
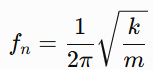
Η αποφυγή συντονισμού μεταξύ των συχνοτήτων διέγερσης και των ιδιοσυχνοτήτων αποτελεί βασική προϋπόθεση για την ομαλή λειτουργία της εργαλειομηχανής.
3. Συστήματα γραμμικής καθοδήγησης (Linear Guideways)
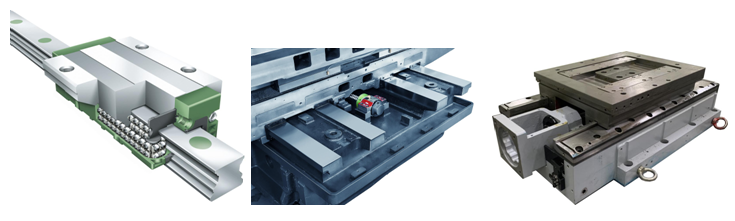
Τα συστήματα γραμμικής καθοδήγησης εξασφαλίζουν την ελεγχόμενη μετακίνηση των κινητών τμημάτων της εργαλειομηχανής κατά μήκος των αξόνων Χ, Υ και Ζ.
Η λειτουργία τους είναι ιδιαίτερα κρίσιμη, επειδή καθορίζουν:
- Την ακρίβεια της τροχιάς κίνησης.
- Την ευθύτητα και την παραλληλότητα των μετατοπίσεων.
- Την αντίσταση στις εγκάρσιες δυνάμεις κοπής.
- Τη δυνατότητα ταχείας μετακίνησης.
- Την επαναληψιμότητα της θέσης.
3.1 Πρισματικοί οδηγοί (Box Ways)
Οι πρισματικοί οδηγοί αποτελούν την παραδοσιακή λύση στις εργαλειομηχανές.
Χρησιμοποιούν μεγάλες επιφάνειες ολίσθησης, οι οποίες κατασκευάζονται με μεγάλη ακρίβεια και συχνά διαθέτουν επιστρώσεις αντιτριβικών υλικών.
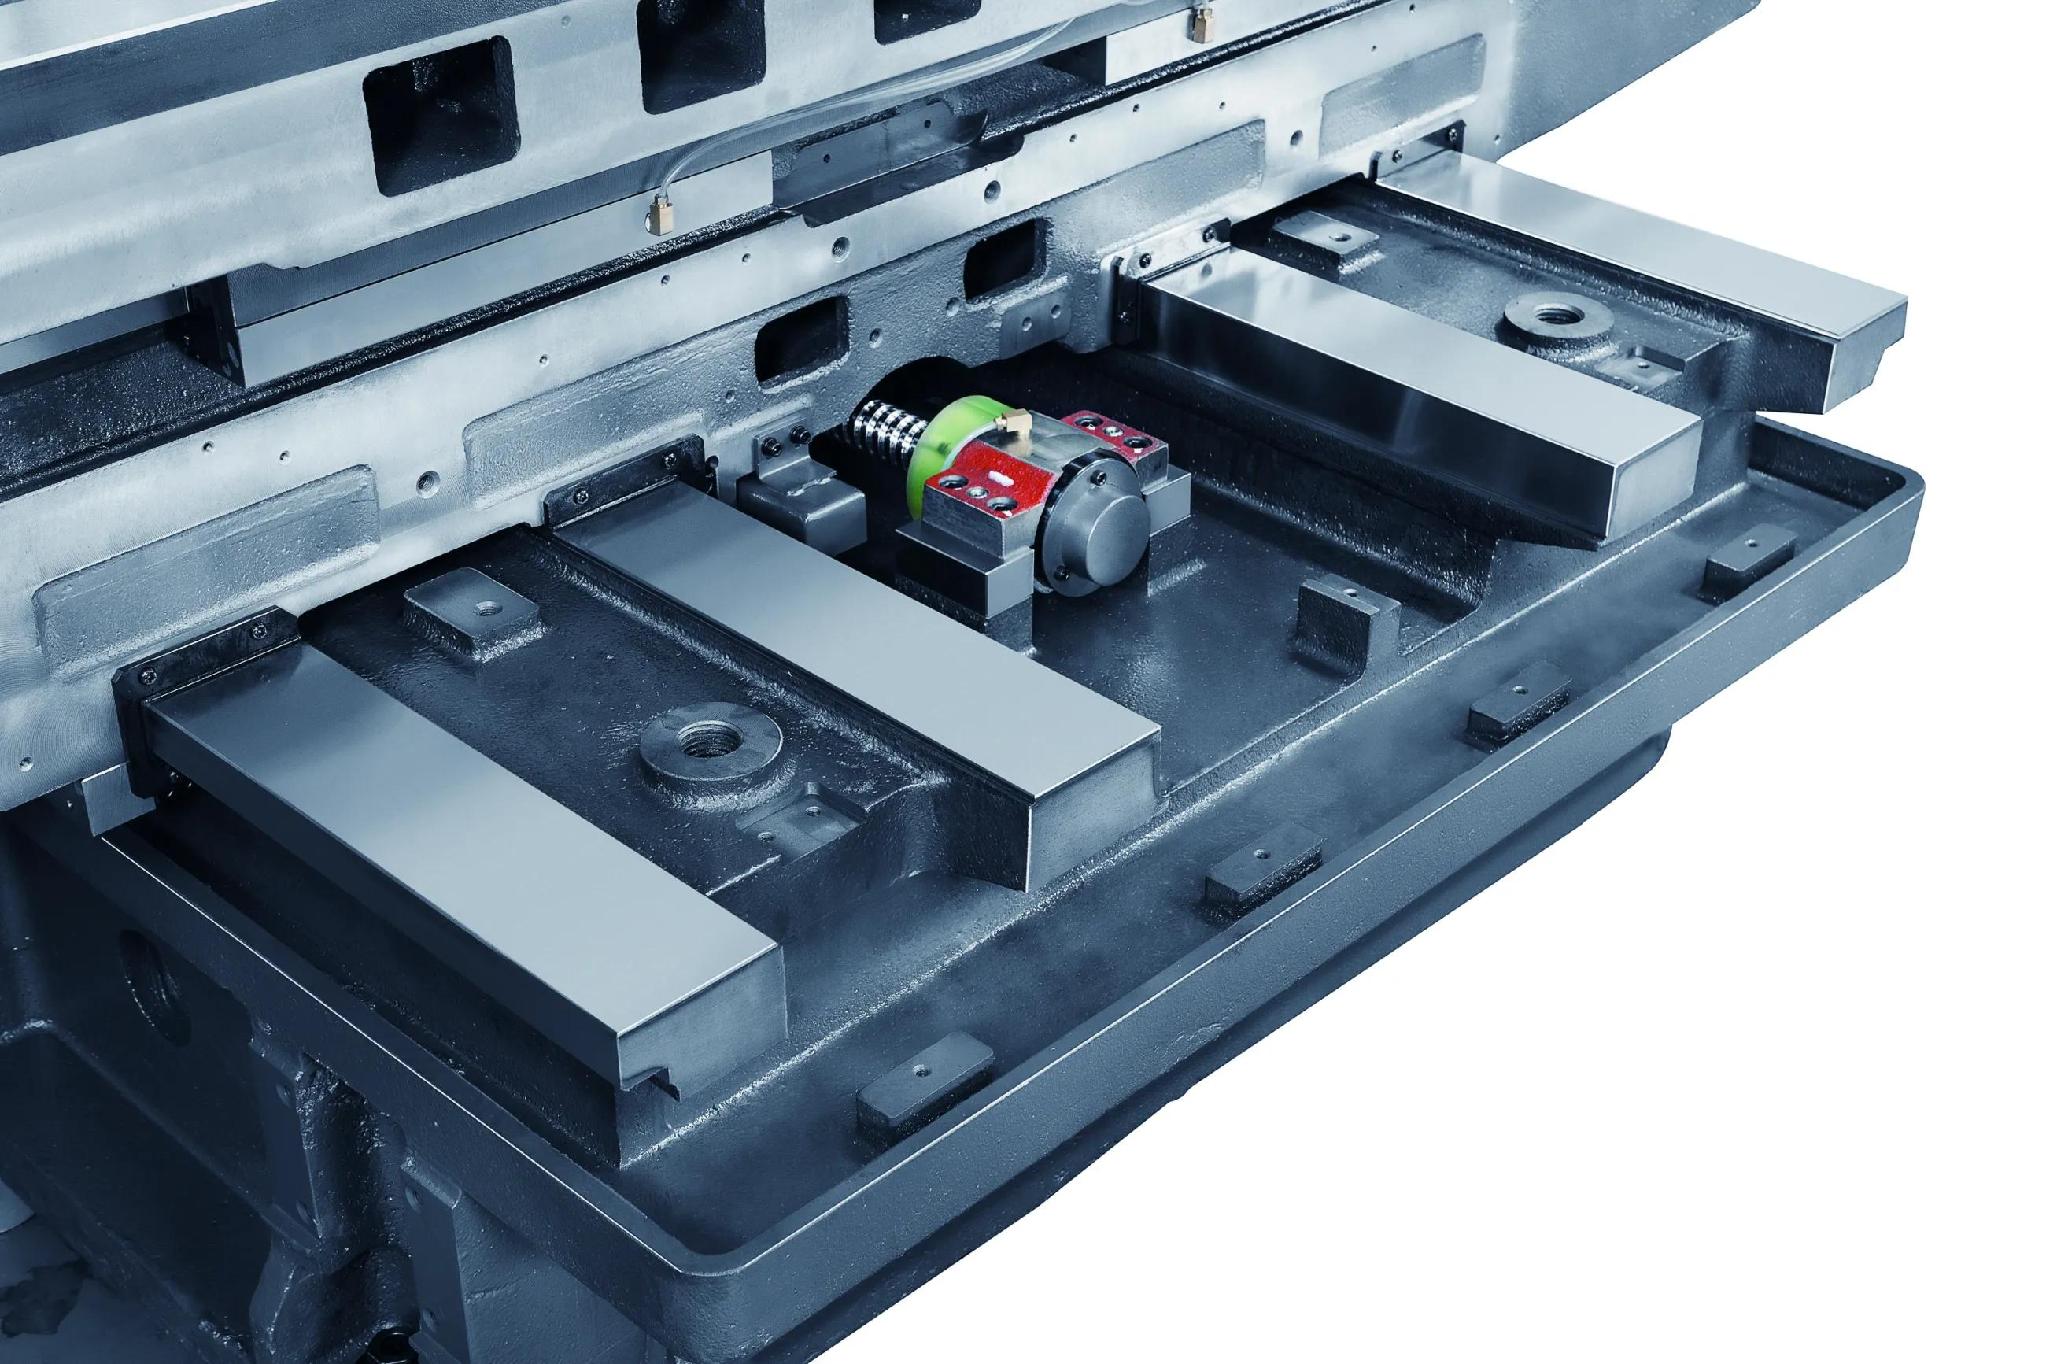
Πλεονεκτήματα:
- Μεγάλη φέρουσα ικανότητα.
- Υψηλή ακαμψία.
- Καλή απόσβεση κραδασμών.
- Κατάλληλοι για βαριές κατεργασίες.
Μειονεκτήματα:
- Μεγαλύτερη τριβή.
- Φθορά των επιφανειών ολίσθησης.
- Μεγαλύτερες απαιτήσεις λίπανσης.
- Περιορισμένη δυνατότητα πολύ υψηλών ταχυτήτων.
3.2 Γραμμικοί οδηγοί κυλιόμενων στοιχείων
Οι σύγχρονες CNC χρησιμοποιούν ευρέως γραμμικούς οδηγούς με ανακυκλοφορία σφαιριδίων ή κυλίνδρων.
Τα κυλιόμενα στοιχεία κινούνται μεταξύ του οδηγού και του φορείου, επιτρέποντας την κίνηση με πολύ μικρή τριβή.
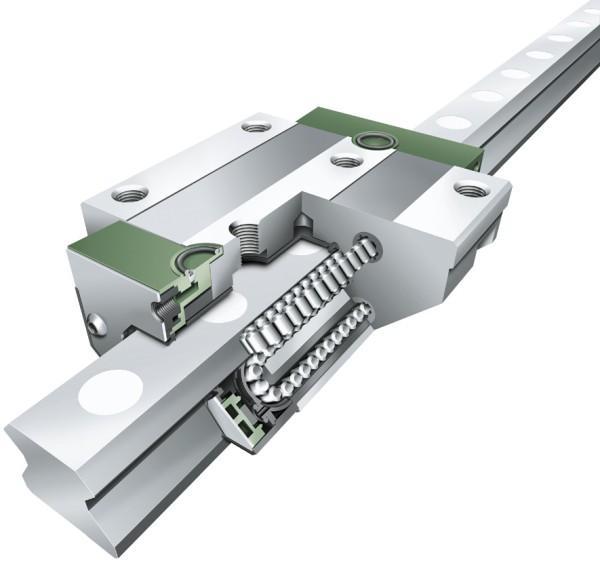
Υπάρχουν δύο βασικές κατηγορίες:
- Οδηγοί με σφαιρίδια (ball guides).
- Οδηγοί με κυλίνδρους (roller guides).
Οι οδηγοί κυλίνδρων μπορούν να παρουσιάζουν υψηλότερη ακαμψία και φέρουσα ικανότητα, ενώ οι οδηγοί σφαιριδίων προσφέρουν εξαιρετικά ομαλή κίνηση και ευρεία εφαρμογή σε μηχανές γενικής χρήσης.
3.3 Υδροστατικοί οδηγοί (Hydrostatic Guideways)
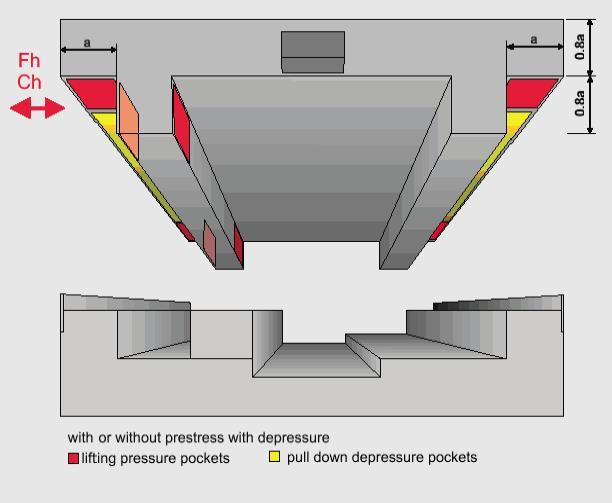
Στους υδροστατικούς οδηγούς, η επιφάνεια ολίσθησης διαχωρίζεται από την αντίστοιχη επιφάνεια στήριξης μέσω λεπτού στρώματος λαδιού υπό πίεση.
Η πίεση δημιουργείται από εξωτερική αντλία και διατηρείται ακόμη και όταν η μηχανή είναι ακίνητη.
Πλεονεκτήματα:
- Πολύ μικρή τριβή.
- Εξαιρετική ομαλότητα κίνησης.
- Υψηλή απόσβεση.
- Δυνατότητα υψηλής ακρίβειας.
- Περιορισμένη φθορά λόγω απουσίας άμεσης επαφής.
Χρησιμοποιούνται σε εργαλειομηχανές υψηλής ακρίβειας, βαριές μηχανές και ειδικές εφαρμογές.
3.4 Συγκριτική αξιολόγηση οδηγών
| Χαρακτηριστικό | Πρισματικοί | Γραμμικοί κυλιόμενοι | Υδροστατικοί |
| Τριβή | Μέτρια–υψηλή | Χαμηλή | Πολύ χαμηλή |
| Ακαμψία | Υψηλή | Υψηλή, ανάλογα με τον τύπο | Υψηλή |
| Απόσβεση | Καλή | Μέτρια | Πολύ καλή |
| Ταχύτητα | Μέτρια | Υψηλή | Υψηλή |
| Συντήρηση | Λίπανση και ρύθμιση | Λίπανση και στεγανοποίηση | Αντλία και σύστημα λαδιού |
| Εφαρμογή | Βαριές κατεργασίες | CNC γενικής χρήσης | Μηχανές υψηλής ακρίβειας |
4. Συστήματα μετάδοσης κίνησης των αξόνων
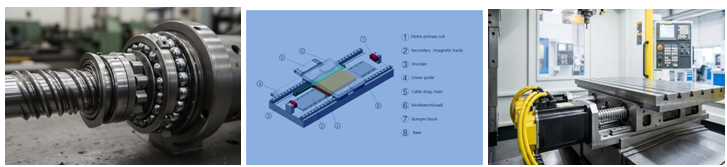
Η μετάδοση κίνησης είναι το σύστημα που μετατρέπει την περιστροφική κίνηση ενός κινητήρα σε ελεγχόμενη γραμμική μετατόπιση του τραπεζιού ή της κεφαλής της εργαλειομηχανής.
Οι βασικές τεχνολογίες είναι:
- Κοχλίες με σφαιρίδια (Ball Screws).
- Τραπεζοειδείς κοχλίες.
- Οδοντωτοί κανόνες και πινιόνια (Rack and Pinion).
- Γραμμικοί ηλεκτροκινητήρες (Linear Motors).
4.1 Κοχλίες με σφαιρίδια (Ball Screws)
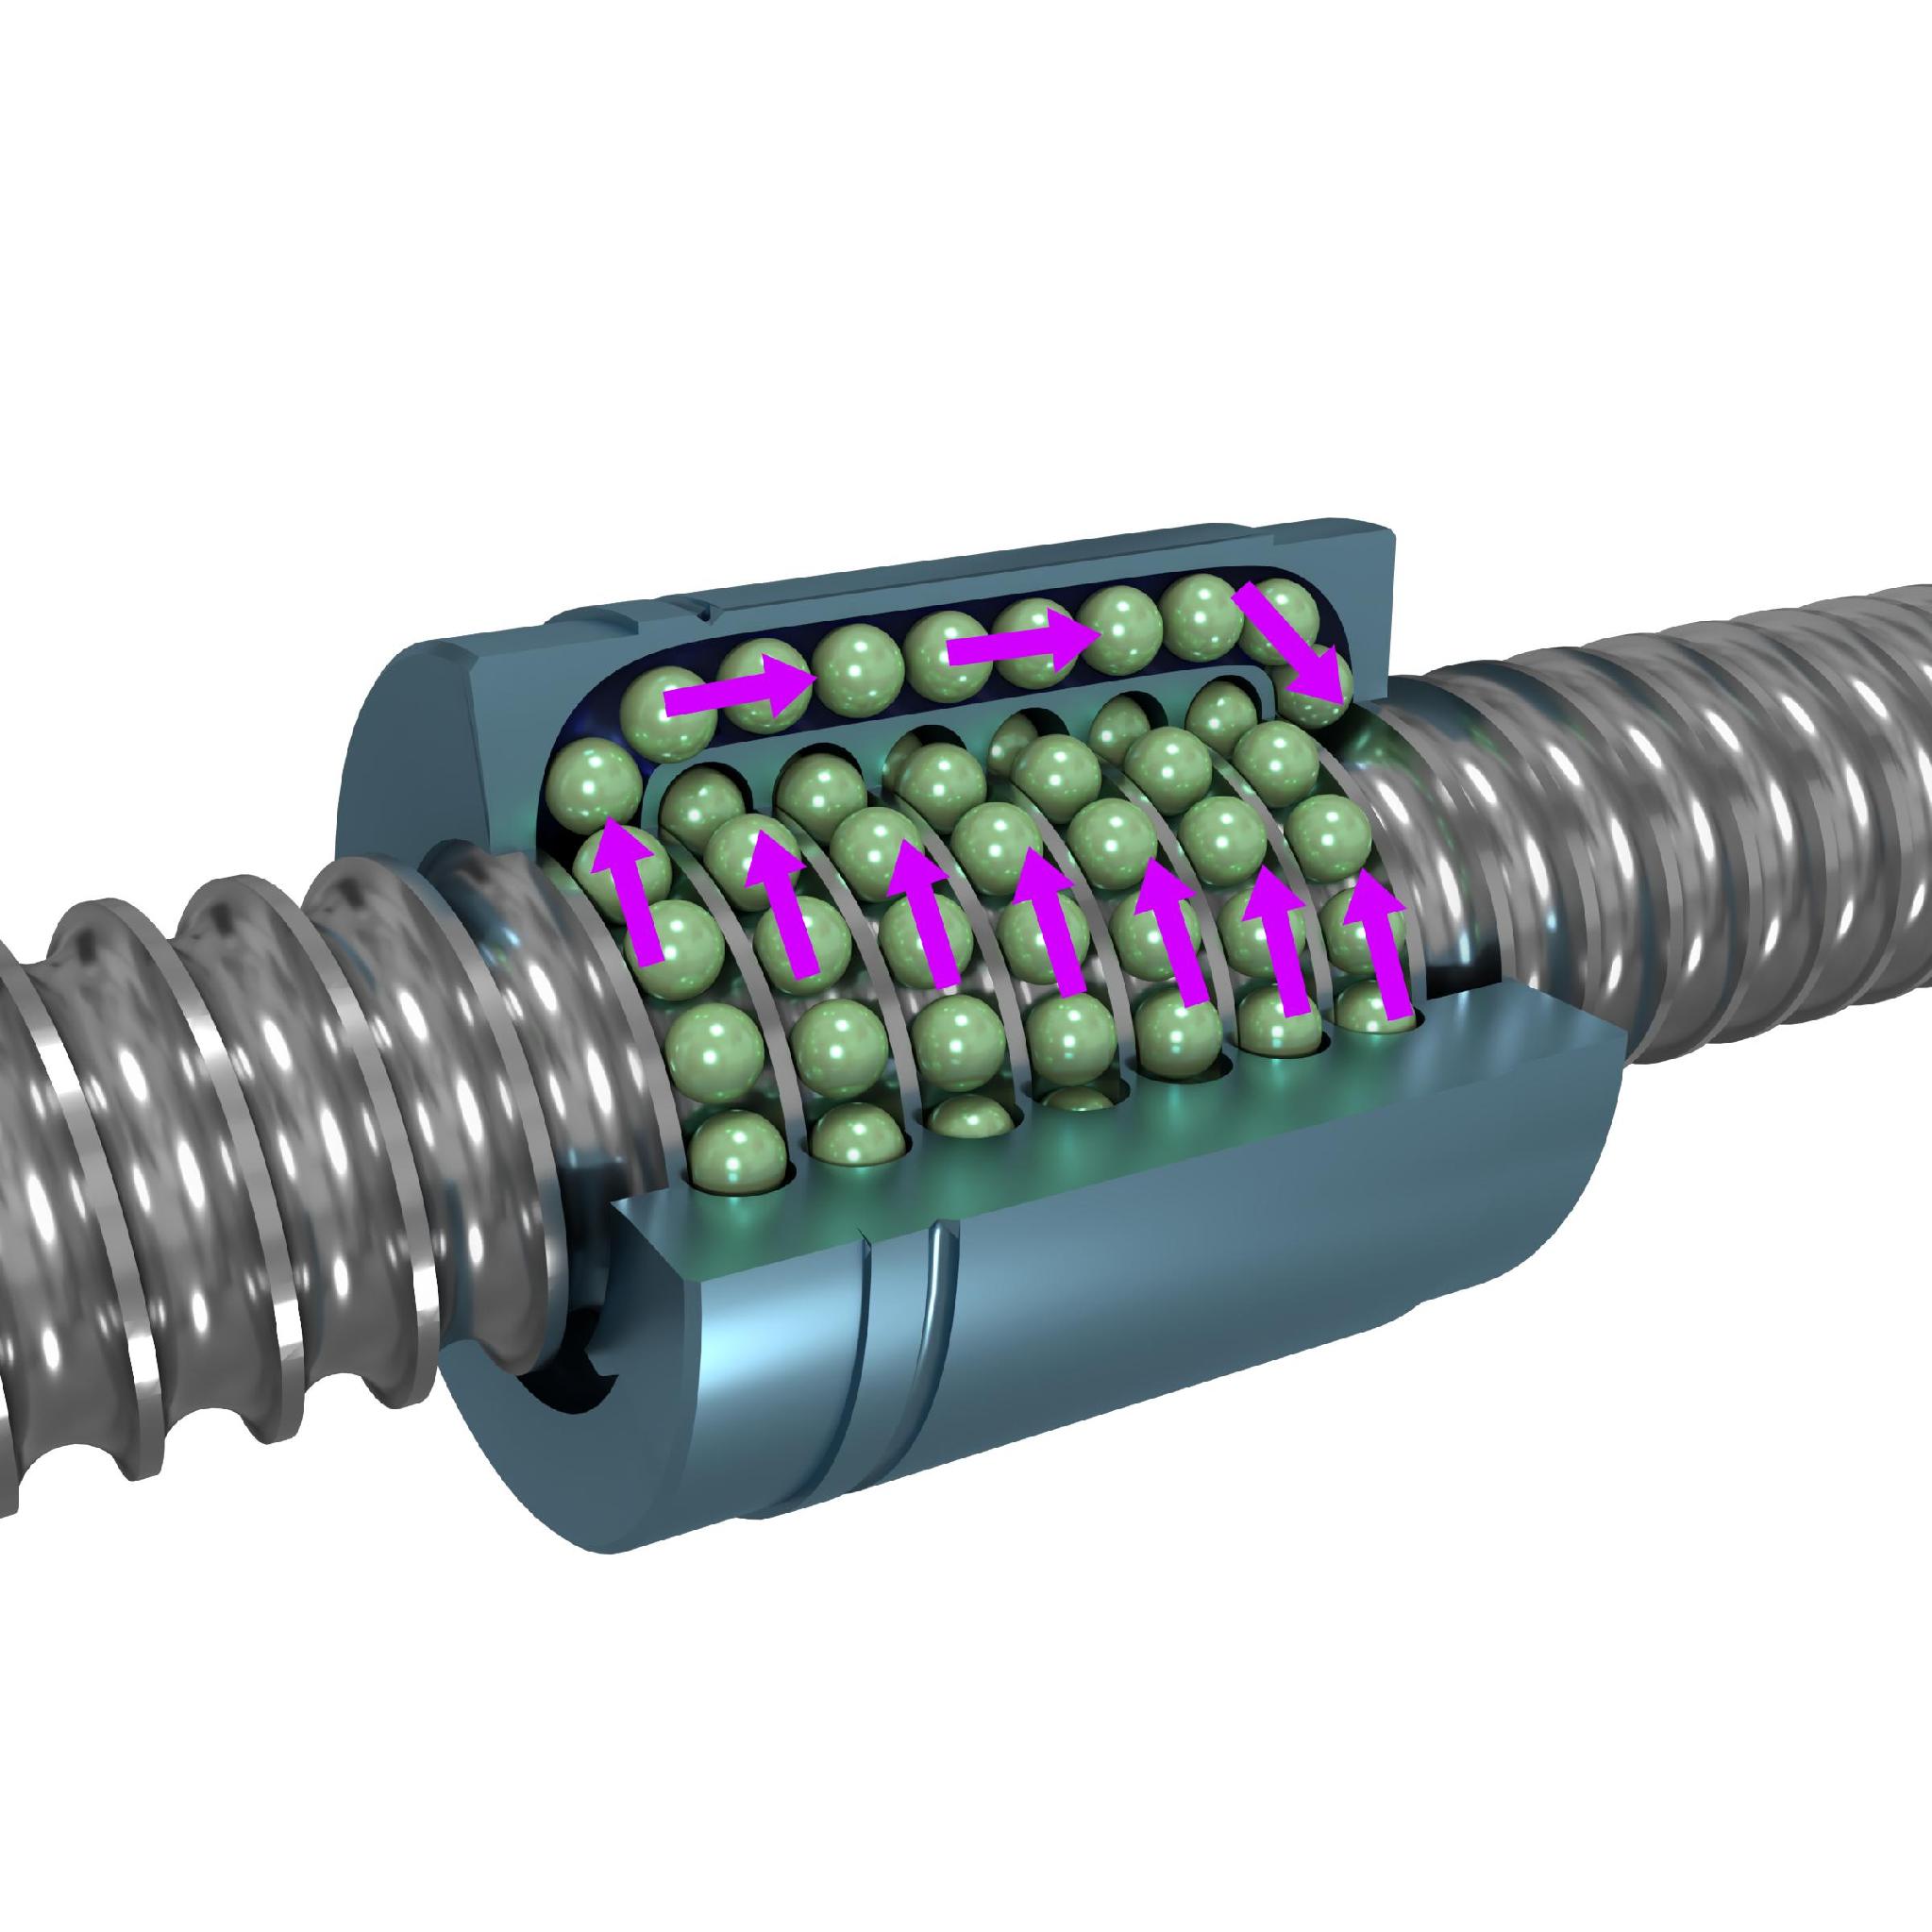
Αποτελούν μία από τις σημαντικότερες διατάξεις μετάδοσης κίνησης στις σύγχρονες εργαλειομηχανές.
Η βασική τους λειτουργία είναι η μετατροπή της περιστροφής του κοχλία σε γραμμική μετατόπιση του περικοχλίου.
Η μετάδοση πραγματοποιείται μέσω σφαιριδίων που κυκλοφορούν μεταξύ των αυλακώσεων του κοχλία και του περικοχλίου.
Η χρήση σφαιριδίων περιορίζει σημαντικά την τριβή σε σύγκριση με έναν συμβατικό κοχλία ολίσθησης.
Βασικά πλεονεκτήματα:
- Υψηλή μηχανική απόδοση.
- Μικρή υστέρηση κίνησης.
- Υψηλή ακρίβεια θέσης.
- Καλή επαναληψιμότητα.
- Δυνατότητα προφόρτισης για περιορισμό του διακένου.
Η γραμμική μετατόπιση ανά περιστροφή καθορίζεται από το βήμα ή την προχώρηση του κοχλία (lead).
x=n · p
όπου:
- (x): γραμμική μετατόπιση.
- (n): αριθμός περιστροφών.
- (p): προχώρηση ανά περιστροφή.
Για κοχλία με προχώρηση 10 mm και κινητήρα που πραγματοποιεί 3.000 rpm:
v=10 · 3000=30.000 mm/min, δηλαδή: v=30 m/min
Πρόκειται για θεωρητική ταχύτητα, η οποία στην πράξη περιορίζεται από την κρίσιμη ταχύτητα περιστροφής, την ακαμψία, τη διάμετρο και το μήκος του κοχλία, καθώς και από τα όρια του κινητήρα και των εδράνων.
4.2 Οδοντωτός κανόνας και πινιόνι (Rack and Pinion)
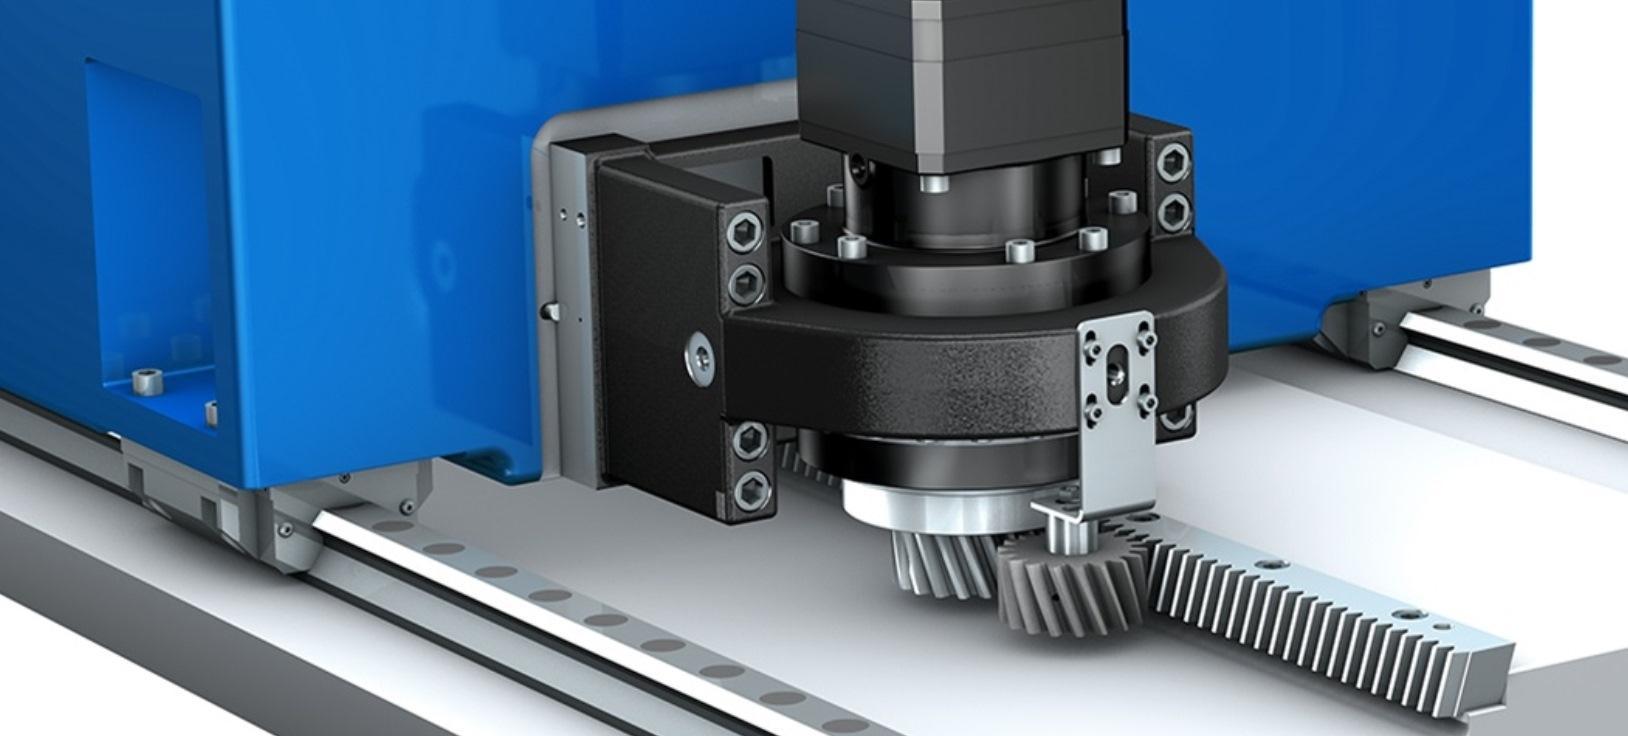
Στο σύστημα αυτό, ένα οδοντωτό πινιόνι περιστρέφεται και εμπλέκεται με έναν ευθύγραμμο οδοντωτό κανόνα.
Χρησιμοποιείται κυρίως σε:
- Μεγάλες εργαλειομηχανές.
- CNC κοπής μεγάλων μεταλλικών φύλλων.
- Μηχανές κατεργασίας μεγάλων δομικών στοιχείων.
- Γερανογέφυρες και συστήματα μεταφοράς.
Το βασικό πλεονέκτημα είναι ότι επιτρέπει μεγάλες διαδρομές κίνησης χωρίς τους περιορισμούς μήκους ενός κοχλία.
4.3 Γραμμικοί ηλεκτροκινητήρες (Linear Motors)
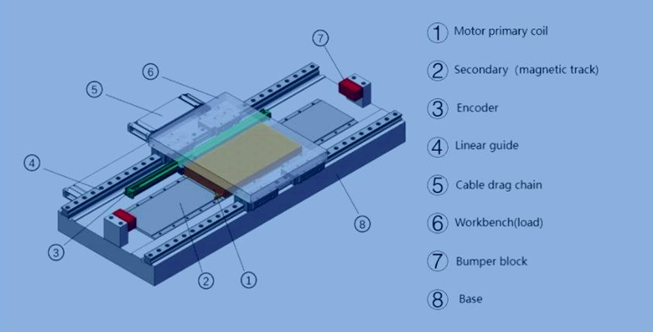
Ο γραμμικός κινητήρας αποτελεί ουσιαστικά έναν ηλεκτρικό κινητήρα που έχει αναπτυχθεί κατά μήκος μιας ευθείας γραμμής.
Αντί να μετατρέπει την περιστροφική κίνηση σε γραμμική μέσω κοχλία, παράγει απευθείας γραμμική δύναμη.
Πλεονεκτήματα:
- Πολύ υψηλές επιταχύνσεις.
- Μεγάλες ταχύτητες μετακίνησης.
- Απουσία μηχανικού κοχλία μετάδοσης.
- Περιορισμός μηχανικών διακένων.
- Υψηλή δυναμική απόκριση.
Μειονεκτήματα:
- Υψηλότερο κόστος.
- Αυξημένες θερμικές απαιτήσεις.
- Ανάγκη προηγμένου ελέγχου.
- Απαιτήσεις αποτελεσματικής ψύξης.
4.4 Συγκριτική αξιολόγηση συστημάτων μετάδοσης
| Σύστημα | Ακρίβεια | Ταχύτητα | Καταλληλότητα |
| Τραπεζοειδής κοχλίας | Μέτρια | Χαμηλή | Απλές μηχανές |
| Ball screw | Υψηλή | Υψηλή | CNC γενικής χρήσης |
| Rack and pinion | Καλή | Πολύ υψηλή | Μεγάλες διαδρομές |
| Linear motor | Πολύ υψηλή | Πολύ υψηλή | Υψηλής δυναμικής μηχανές |
5. Η κύρια άτρακτος (Spindle)
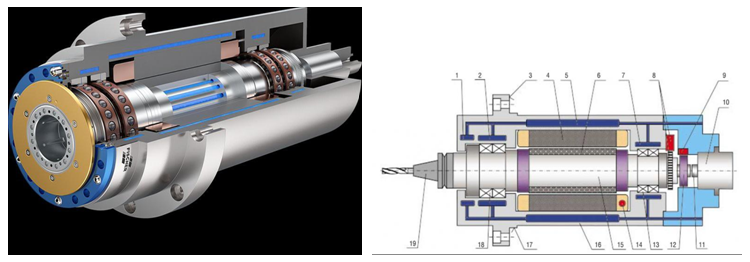
Η άτρακτος είναι ένα από τα σημαντικότερα και πλέον καταπονούμενα υποσυστήματα της εργαλειομηχανής. Αποτελεί το περιστρεφόμενο στοιχείο που μεταφέρει την απαιτούμενη ροπή και ισχύ στο κοπτικό εργαλείο ή στο τεμάχιο, ανάλογα με τον τύπο της μηχανής. Η κατασκευή της πρέπει να εξασφαλίζει:
- Υψηλή περιστροφική ακρίβεια.
- Μεγάλη στρεπτική ακαμψία.
- Υψηλή ταχύτητα περιστροφής.
- Μικρή θερμική παραμόρφωση.
- Ελάχιστους κραδασμούς.
- Ικανότητα μεταφοράς σημαντικών αξονικών και ακτινικών φορτίων.
5.1 Τα έδρανα της ατράκτου
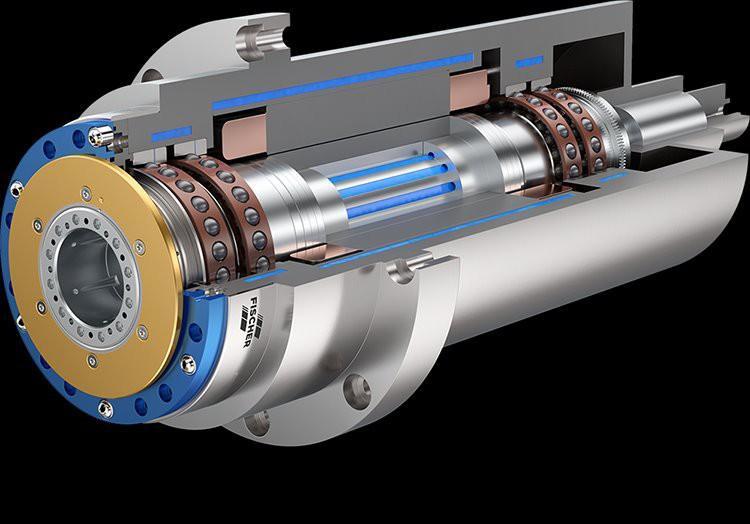
Τα έδρανα καθορίζουν σε μεγάλο βαθμό την ακρίβεια περιστροφής και τη δυναμική συμπεριφορά της ατράκτου.
Οι συνηθέστερες κατηγορίες είναι:
Α. Έδρανα ακριβείας με γωνιακή επαφή
Χρησιμοποιούνται ευρέως σε ατράκτους CNC. Μπορούν να παραλαμβάνουν συνδυασμένα ακτινικά και αξονικά φορτία.
Β. Κυλινδρικά ρουλεμάν ακριβείας
Κατάλληλα για υψηλή ακτινική ακαμψία και μεγάλες καταπονήσεις.
Γ. Υδροστατικά έδρανα
Δημιουργούν στρώμα λιπαντικού υπό πίεση και χρησιμοποιούνται σε ειδικές εφαρμογές υψηλής ακρίβειας.
Δ. Αεροστατικά έδρανα
Χρησιμοποιούν λεπτό στρώμα αέρα και συναντώνται σε μηχανές υπερυψηλής ακρίβειας, όπως οι μηχανές διαμαντοκοπής και ορισμένα συστήματα μετρολογίας.
5.2 Η κίνηση της ατράκτου
Η κίνηση μπορεί να μεταδίδεται με:
- Ιμάντα και τροχαλίες.
- Κιβώτιο ταχυτήτων.
- Άμεση σύζευξη κινητήρα και ατράκτου.
- Ενσωματωμένο κινητήρα ατράκτου (motor spindle).
Η τελευταία λύση είναι ιδιαίτερα διαδεδομένη στις σύγχρονες CNC υψηλών επιδόσεων.
5.3 Ισχύς και ροπή
Η σχέση ισχύος, ροπής και ταχύτητας περιστροφής είναι: P=T ·ω
ή, με πρακτικές μονάδες:
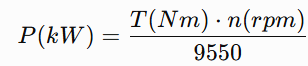
Για παράδειγμα, εάν μία άτρακτος αποδίδει 40 Nm στις 6.000 rpm:
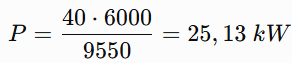
Η σχέση αυτή είναι σημαντική για την επιλογή της ατράκτου σε συνάρτηση με το είδος των κατεργασιών.
5.4 Θερμική συμπεριφορά της ατράκτου
Η θερμότητα που παράγεται από τα έδρανα, τον κινητήρα και την τριβή προκαλεί θερμική διαστολή. Ακόμη και μικρές θερμικές μεταβολές μπορούν να δημιουργήσουν σημαντικές αποκλίσεις στη θέση του εργαλείου. Για τον λόγο αυτό χρησιμοποιούνται:
- Υδρόψυξη της ατράκτου.
- Ελεγχόμενη λίπανση εδράνων.
- Θερμικοί αισθητήρες.
- Αντιστάθμιση θερμικών σφαλμάτων μέσω CNC.
6. Συστήματα συγκράτησης εργαλείων και τεμαχίων
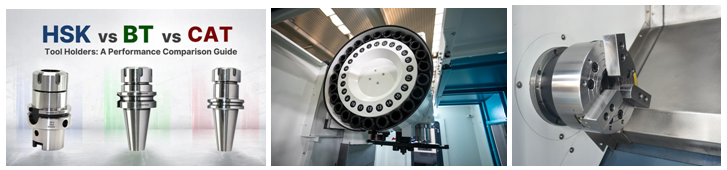
Η συγκράτηση του εργαλείου και του τεμαχίου αποτελεί καθοριστικό παράγοντα για την ασφάλεια, την ακρίβεια και τη σταθερότητα της κατεργασίας.
6.1 Συγκράτηση εργαλείων
Οι βασικές διεπαφές συγκράτησης περιλαμβάνουν:
- BT (BT30, BT40, BT50).
- CAT (CAT40, CAT50).
- HSK (HSK-A, HSK-E κ.ά.).
- Κωνικούς συνδέσμους ειδικών εφαρμογών.
Οι συνδέσεις αυτές διαφέρουν ως προς τη γεωμετρία, τη μετάδοση ροπής, την ακαμψία και την καταλληλότητά τους για υψηλές στροφές.
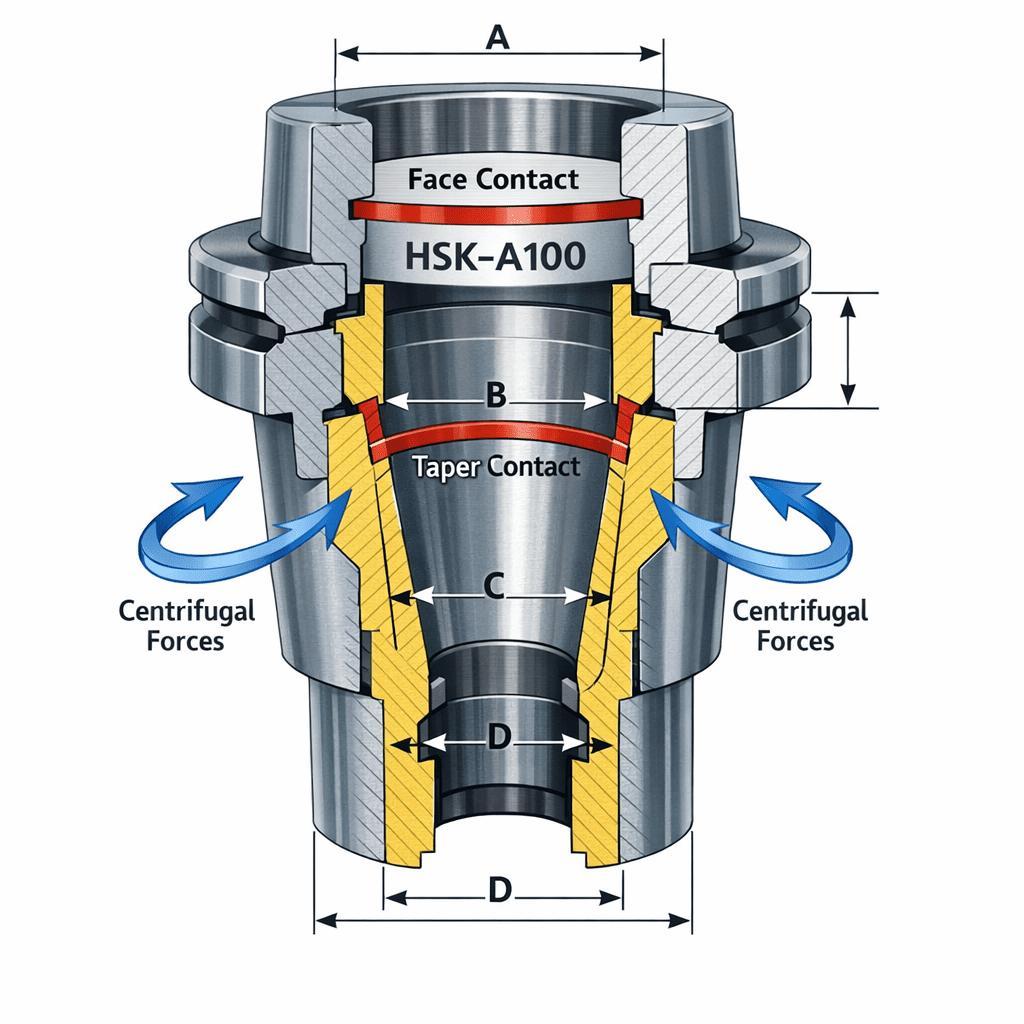
Ιδιαίτερο ενδιαφέρον παρουσιάζει το σύστημα HSK, στο οποίο επιτυγχάνεται επαφή τόσο στην κωνική επιφάνεια όσο και στην επιφάνεια της φλάντζας. Αυτό μπορεί να βελτιώσει την ακαμψία και τη συμπεριφορά σε υψηλές ταχύτητες.
6.2 Αυτόματη αλλαγή εργαλείων
Το Automatic Tool Changer (ATC) αποτελεί βασικό εξάρτημα των κατεργαστικών κέντρων.
Περιλαμβάνει:
- Αποθήκη εργαλείων.
- Μηχανισμό μεταφοράς.
- Βραχίονα αλλαγής εργαλείων ή άλλο μηχανισμό αλλαγής.
- Σύστημα σύσφιξης και αποσύσφιξης.
- Αισθητήρες επιβεβαίωσης θέσης.
Η ταχύτητα και η αξιοπιστία του ATC επηρεάζουν άμεσα τον μη παραγωγικό χρόνο της μηχανής.
6.3 Συγκράτηση τεμαχίων
Ανάλογα με το είδος της κατεργασίας χρησιμοποιούνται:
- Τσοκ τριών ή τεσσάρων σιαγόνων.
- Μέγγενες μηχανουργείου.
- Υδραυλικά συστήματα σύσφιξης.
- Πνευματικά συστήματα σύσφιξης.
- Μαγνητικές πλάκες.
- Ειδικές ιδιοκατασκευές συγκράτησης.
Η διάταξη συγκράτησης πρέπει να εξασφαλίζει ότι το τεμάχιο δεν μετακινείται ή παραμορφώνεται κατά την κοπή.
7. Συστήματα λίπανσης και ψύξης
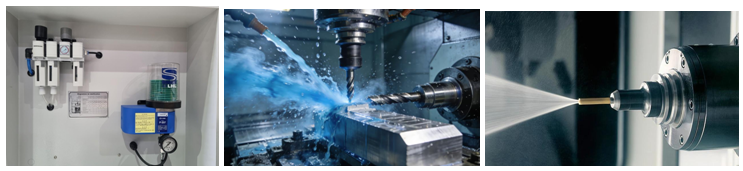
Τα συστήματα λίπανσης και ψύξης είναι απαραίτητα για τη διατήρηση της ακρίβειας, της αξιοπιστίας και της διάρκειας ζωής των μηχανικών στοιχείων. Διακρίνονται δύο διαφορετικές λειτουργίες:
- Λίπανση: περιορίζει τις τριβές και τη φθορά μεταξύ των κινούμενων επιφανειών.
- Ψύξη: απομακρύνει τη θερμότητα από τη ζώνη κατεργασίας και τα θερμαινόμενα εξαρτήματα.
7.1 Κεντρικά συστήματα λίπανσης
Στις σύγχρονες εργαλειομηχανές χρησιμοποιούνται συστήματα αυτόματης λίπανσης, τα οποία τροφοδοτούν με ελεγχόμενη ποσότητα λιπαντικού:
- Τους γραμμικούς οδηγούς.
- Τους κοχλίες με σφαιρίδια.
- Τα έδρανα.
- Τα συστήματα ολίσθησης.
Η λίπανση μπορεί να γίνεται με περιοδική παροχή μικρών ποσοτήτων λαδιού ή με συνεχή κυκλοφορία, ανάλογα με την εφαρμογή.
7.2 Ψυκτικά υγρά κατεργασίας
Τα ψυκτικά υγρά έχουν τρεις βασικές λειτουργίες:
- Απομάκρυνση θερμότητας.
- Μείωση τριβής στη ζώνη κοπής.
- Απομάκρυνση αποβλήτων.
Οι βασικές κατηγορίες είναι:
- Υδατικά γαλακτώματα.
- Συνθετικά υγρά.
- Ημισυνθετικά υγρά.
- Λάδια κοπής.
7.3 Ψύξη υψηλής πίεσης
Στις σύγχρονες CNC εφαρμόζεται συχνά ψύξη μέσω του εσωτερικού του κοπτικού εργαλείου (Through-Spindle Coolant).
Η παροχή ψυκτικού υπό υψηλή πίεση βοηθά στην απομάκρυνση των αποβλίττων από βαθιές οπές και στη διαχείριση της θερμότητας στη ζώνη κοπής.
8. Συστήματα μέτρησης, ανάδρασης και ελέγχου θέσης
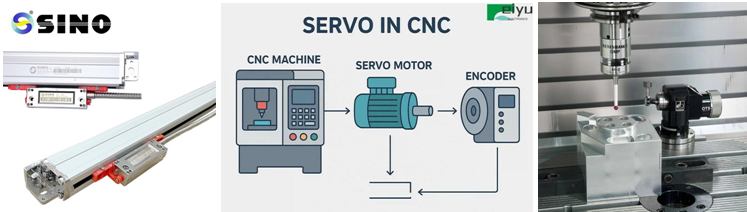
Η ακρίβεια μιας σύγχρονης εργαλειομηχανής εξαρτάται σε μεγάλο βαθμό από τη δυνατότητα ακριβούς μέτρησης της θέσης των κινητών μερών της.
Το σύστημα ελέγχου πρέπει να γνωρίζει όχι μόνο την εντολή μετακίνησης αλλά και την πραγματική θέση στην οποία βρίσκεται ο άξονας.
Αυτή η διαδικασία ονομάζεται ανάδραση (feedback).
8.1 Κωδικοποιητές θέσης (Encoders)
Οι κωδικοποιητές μετατρέπουν τη μηχανική μετατόπιση ή περιστροφή σε ηλεκτρικά σήματα.
Οι βασικές κατηγορίες είναι:
Α. Περιστροφικοί κωδικοποιητές
Τοποθετούνται στον άξονα του κινητήρα και μετρούν τη γωνιακή μετατόπιση.
Β. Γραμμικοί κωδικοποιητές
Μετρούν απευθείας τη γραμμική θέση του τραπεζιού ή της κεφαλής της μηχανής.
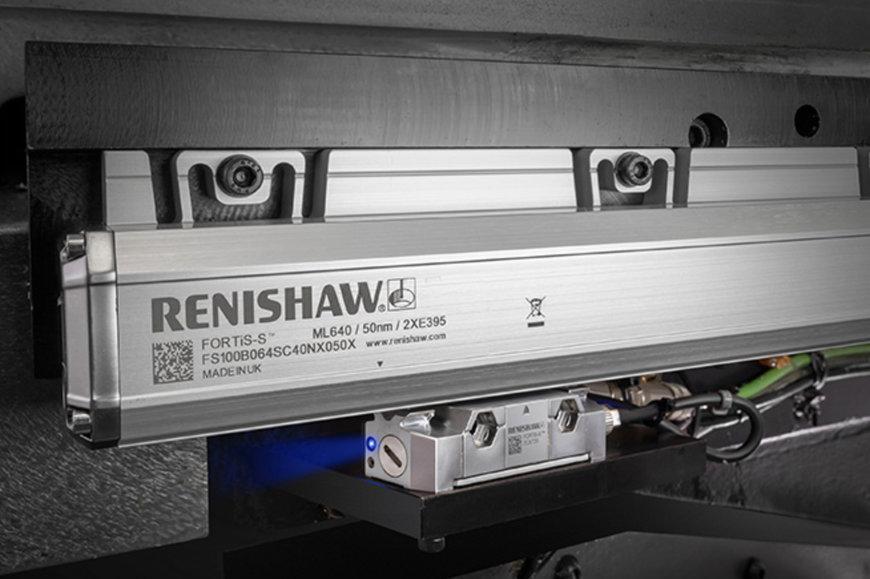
Οι γραμμικοί κωδικοποιητές έχουν ιδιαίτερη σημασία στις μηχανές υψηλής ακρίβειας, επειδή μπορούν να μετρούν την πραγματική θέση του κινητού στοιχείου, συμπεριλαμβανομένων σφαλμάτων που προέρχονται από τον κοχλία μετάδοσης.
8.2 Έλεγχος ανοικτού και κλειστού βρόχου
Ανοικτός βρόχος (Open Loop)
Εντολή θέσης
Ελεγκτής και κινητήρας
Μετακίνηση άξονα
Δεν υπάρχει μέτρηση της πραγματικής θέσης για διόρθωση του σφάλματος. Χρησιμοποιείται κυρίως σε απλούστερα συστήματα βηματικών κινητήρων.
Κλειστός βρόχος (Closed Loop)
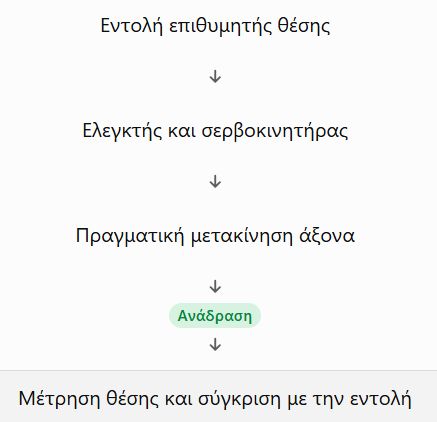
Το σφάλμα θέσης υπολογίζεται συνεχώς και ο ελεγκτής διορθώνει την κίνηση.
Το σφάλμα θέσης ορίζεται: e(t) = xεντολής(t) – xπραγματική(t)
Στόχος του συστήματος είναι να διατηρεί το σφάλμα όσο το δυνατόν μικρότερο, χωρίς να προκαλεί αστάθεια ή υπερβολικές ταλαντώσεις.
8.3 Συστήματα μέτρησης εργαλείου και τεμαχίου
Πέρα από τη μέτρηση της θέσης των αξόνων, χρησιμοποιούνται αισθητήρες για:
- Προσδιορισμό του μηδενικού σημείου του τεμαχίου.
- Μέτρηση μήκους και διαμέτρου εργαλείων.
- Έλεγχο φθοράς κοπτικού εργαλείου.
- Επιβεβαίωση διαστάσεων κατά την κατεργασία.
Η εξέλιξη αυτών των συστημάτων επιτρέπει τον περιορισμό των σφαλμάτων και την αυτοματοποίηση του ποιοτικού ελέγχου.
9. Ηλεκτροκινητήρες και σερβοσυστήματα
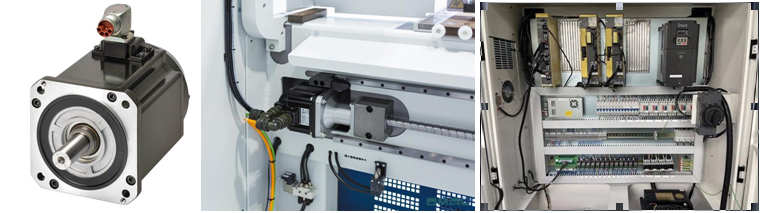
Οι ηλεκτροκινητήρες αποτελούν την πηγή της μηχανικής ενέργειας της εργαλειομηχανής.
Πρέπει να διακρίνουμε δύο κύριες κατηγορίες:
- Κινητήρες κύριας ατράκτου.
- Κινητήρες κίνησης αξόνων.
9.1 Κινητήρες αξόνων
Στις σύγχρονες CNC χρησιμοποιούνται κυρίως σερβοκινητήρες εναλλασσόμενου ρεύματος (AC servo motors).
Χαρακτηρίζονται από:
- Ακριβή έλεγχο θέσης.
- Έλεγχο ταχύτητας και ροπής.
- Μεγάλη δυναμική απόκριση.
- Δυνατότητα ταχείας επιτάχυνσης και επιβράδυνσης.
Οι κινητήρες αυτοί συνεργάζονται με ηλεκτρονικούς οδηγούς (servo drives), οι οποίοι ρυθμίζουν την παροχή ηλεκτρικής ενέργειας με βάση τις εντολές του CNC.
9.2 Τριπλός έλεγχος κίνησης
Ένα σύγχρονο σερβοσύστημα περιλαμβάνει τρεις αλληλοσυνδεόμενους βρόχους ελέγχου:
- Βρόχος ρεύματος: ελέγχει τη ροπή του κινητήρα.
- Βρόχος ταχύτητας: ελέγχει την ταχύτητα περιστροφής.
- Βρόχος θέσης: ελέγχει την τελική θέση του άξονα.
Η δομή αυτή επιτρέπει ακριβή και δυναμικά σταθερή κίνηση.
10. Το αριθμητικό σύστημα ελέγχου CNC
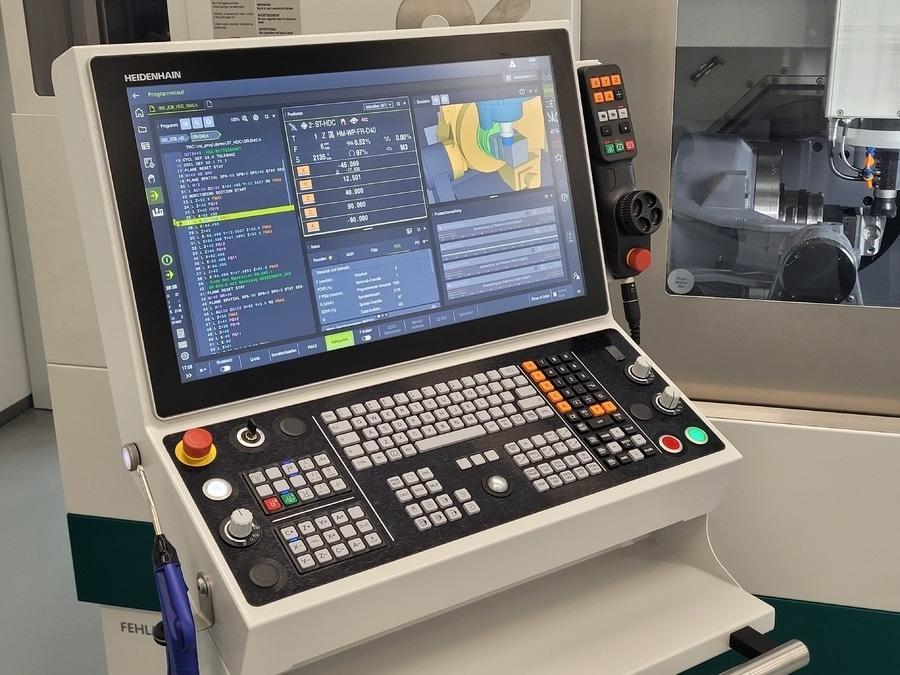
Το CNC αποτελεί τον κεντρικό μηχανισμό ελέγχου της εργαλειομηχανής.
Δεν είναι απλώς ένας υπολογιστής που αποστέλλει εντολές κίνησης. Είναι ένα ολοκληρωμένο σύστημα πραγματικού χρόνου, το οποίο συντονίζει τη λειτουργία των αξόνων, της ατράκτου, των εργαλείων και των βοηθητικών συστημάτων. Οι βασικές λειτουργίες του είναι:
- Ανάγνωση και εκτέλεση προγράμματος κατεργασίας.
- Παρεμβολή γραμμικών και κυκλικών κινήσεων.
- Συντονισμός πολλών αξόνων.
- Έλεγχος ταχύτητας και πρόωσης.
- Διαχείριση εργαλείων.
- Έλεγχος βοηθητικών λειτουργιών.
- Παρακολούθηση σφαλμάτων και συναγερμών.
10.1 Γλώσσα προγραμματισμού G-code
Η λειτουργία των CNC βασίζεται σε μεγάλο βαθμό σε προγράμματα αριθμητικού ελέγχου.
Ένα απλό παράδειγμα:
| Εντολή | Λειτουργία |
| G21 | Διαστάσεις σε mm |
| G90 | Απόλυτες συντεταγμένες |
| G54 | Επιλογή συστήματος συντεταγμένων |
| T01 M06 | Επιλογή και αλλαγή εργαλείου |
| S3000 M03 | Περιστροφή ατράκτου στις 3.000 rpm |
| G00 | Ταχεία μετακίνηση |
| G01 | Γραμμική παρεμβολή με πρόωση |
| F300 | Ταχύτητα πρόωσης 300 mm/min |
| M05 | Διακοπή ατράκτου |
| M30 | Τερματισμός προγράμματος |
Οι εντολές αυτές είναι ενδεικτικές και η ακριβής σύνταξη εξαρτάται από τον ελεγκτή και τη διαμόρφωση της συγκεκριμένης μηχανής.
11. Θερμική συμπεριφορά και αντιστάθμιση σφαλμάτων
Η θερμική συμπεριφορά αποτελεί έναν από τους σημαντικότερους παράγοντες που περιορίζουν την ακρίβεια των εργαλειομηχανών.
Θερμότητα παράγεται:
- Στην περιοχή κοπής.
- Στην άτρακτο και τα έδρανα.
- Στους κινητήρες.
- Στους κοχλίες μετάδοσης.
- Στα συστήματα ολίσθησης.
Η θερμική διαστολή ενός στοιχείου υπολογίζεται από: ΔL = α LΔT
όπου:
- (ΔL): μεταβολή μήκους.
- (α): συντελεστής γραμμικής θερμικής διαστολής.
- (L): αρχικό μήκος.
- (ΔT): μεταβολή θερμοκρασίας.
Παράδειγμα: Χαλύβδινος κοχλίας μήκους 1 m, με συντελεστή διαστολής: α=12 x 10-6 / K και αύξηση θερμοκρασίας 10°C: ΔL=12 x 10-6 ·1 · 10 = 0,12 mm
Η διαστολή των 0,12 mm είναι σημαντική για μια εργαλειομηχανή που επιδιώκει ακρίβεια της τάξης των λίγων μικρομέτρων.
11.1 Μέθοδοι θερμικής αντιστάθμισης
Οι σύγχρονες εργαλειομηχανές χρησιμοποιούν:
- Αισθητήρες θερμοκρασίας σε κρίσιμα σημεία.
- Ελεγχόμενη ψύξη ατράκτου.
- Θερμικά σταθεροποιημένα υλικά.
- Αντιστάθμιση σφαλμάτων μέσω CNC.
- Ελεγχόμενο περιβάλλον λειτουργίας.
- Προθέρμανση της μηχανής πριν από εργασίες υψηλής ακρίβειας.
Η θερμική σταθερότητα είναι εξίσου σημαντική με τη μηχανική ακαμψία.
12. Ακρίβεια εργαλειομηχανών – Πηγές σφαλμάτων
Η ακρίβεια μιας εργαλειομηχανής είναι αποτέλεσμα της συνολικής συμπεριφοράς όλων των μηχανικών και ηλεκτρονικών συστημάτων. Οι βασικές πηγές σφαλμάτων είναι:
| Πηγή σφάλματος | Αιτία | Επίδραση |
| Γεωμετρικά σφάλματα | Ατέλειες οδηγών και συναρμογών | Απόκλιση τροχιάς |
| Σφάλματα θέσης | Ακρίβεια κοχλία και encoder | Λανθασμένη θέση |
| Θερμικά σφάλματα | Διαστολή εξαρτημάτων | Μεταβολή διαστάσεων |
| Ελαστικές παραμορφώσεις | Δυνάμεις κοπής | Απόκλιση εργαλείου |
| Κραδασμοί | Δυναμική διέγερση | Αύξηση τραχύτητας |
| Σφάλματα συγκράτησης | Ατελής στερέωση τεμαχίου | Μετατόπιση ή παραμόρφωση |
| Φθορά | Οδηγοί, έδρανα, εργαλεία | Σταδιακή υποβάθμιση ακρίβειας |
12.1 Η γεωμετρική ακρίβεια
Στις εργαλειομηχανές τριών αξόνων πρέπει να εξασφαλίζεται η γεωμετρική ορθότητα των τριών γραμμικών κινήσεων. Ενδεικτικά εξετάζονται:
- Ευθύτητα κάθε άξονα.
- Παραλληλότητα οδηγών.
- Καθετότητα μεταξύ αξόνων.
- Επίπεδοτητα τραπεζιού.
- Σφάλματα περιστροφής και γωνιακής κίνησης.
Μια μηχανή μπορεί να διαθέτει εξαιρετικά ακριβείς κωδικοποιητές, αλλά εάν οι άξονές της δεν είναι σωστά ευθυγραμμισμένοι, δεν θα παράγει εξαρτήματα υψηλής γεωμετρικής ακρίβειας.
12.2 Η μέτρηση της ακρίβειας
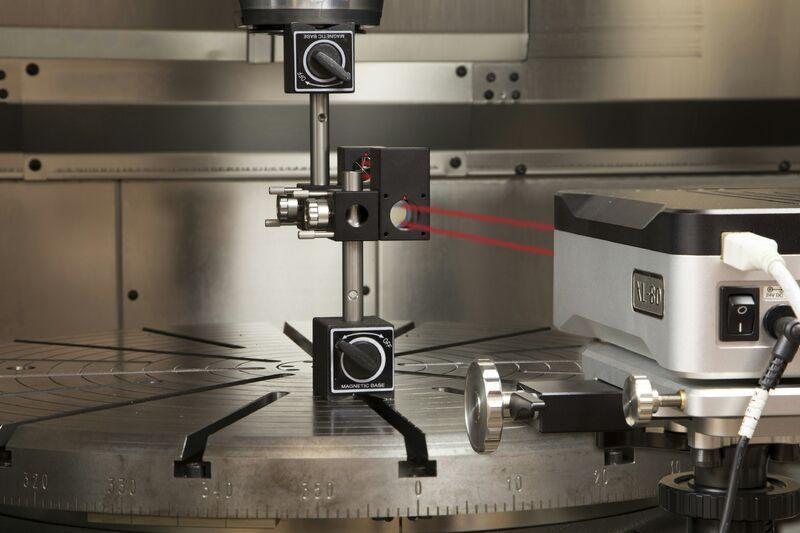
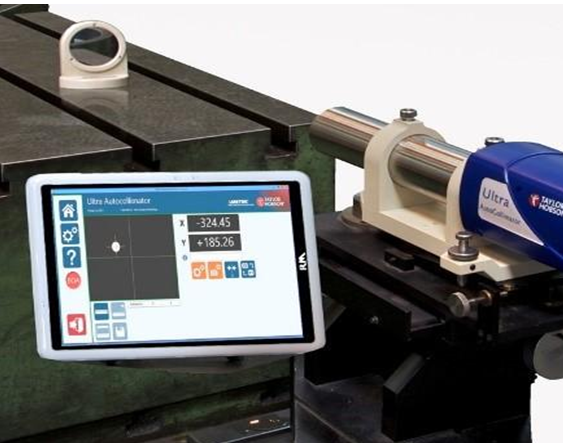
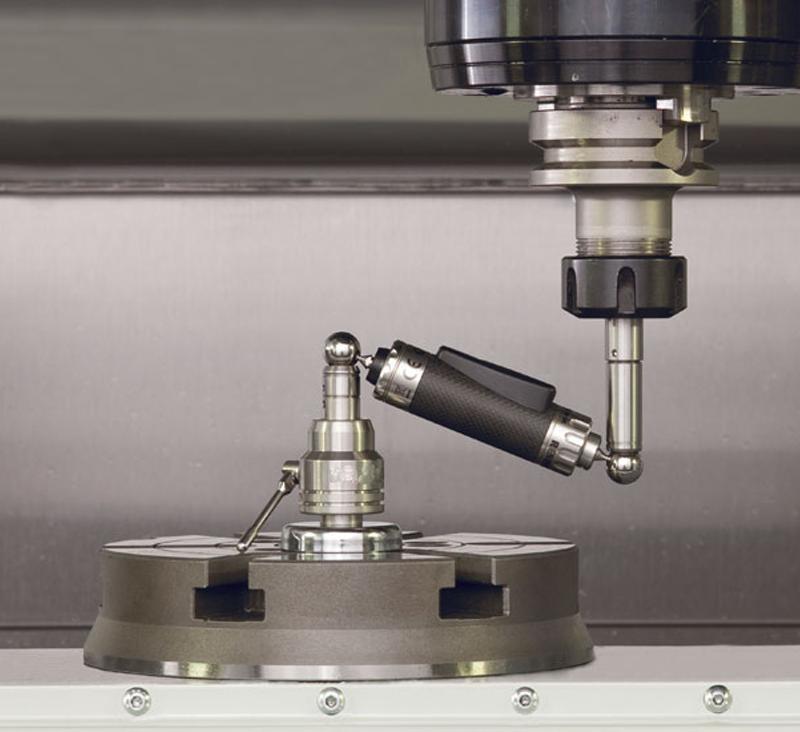
Για τον έλεγχο χρησιμοποιούνται:
- Laser interferometers.
- Ballbar systems.
- Αυτοκόλλιματρα.
- Μετρητικά ρολόγια.
- Πρότυπα γεωμετρίας.
- Τρισδιάστατα συστήματα μέτρησης CMM.
Ιδιαίτερα σημαντικό είναι το πρότυπο ISO 230, το οποίο περιλαμβάνει μεθόδους δοκιμών εργαλειομηχανών και αξιολόγησης της γεωμετρικής και λειτουργικής τους ακρίβειας.
13. Δυναμική συμπεριφορά – Κραδασμοί και φαινόμενα αυτοδιέγερσης (Chatter)
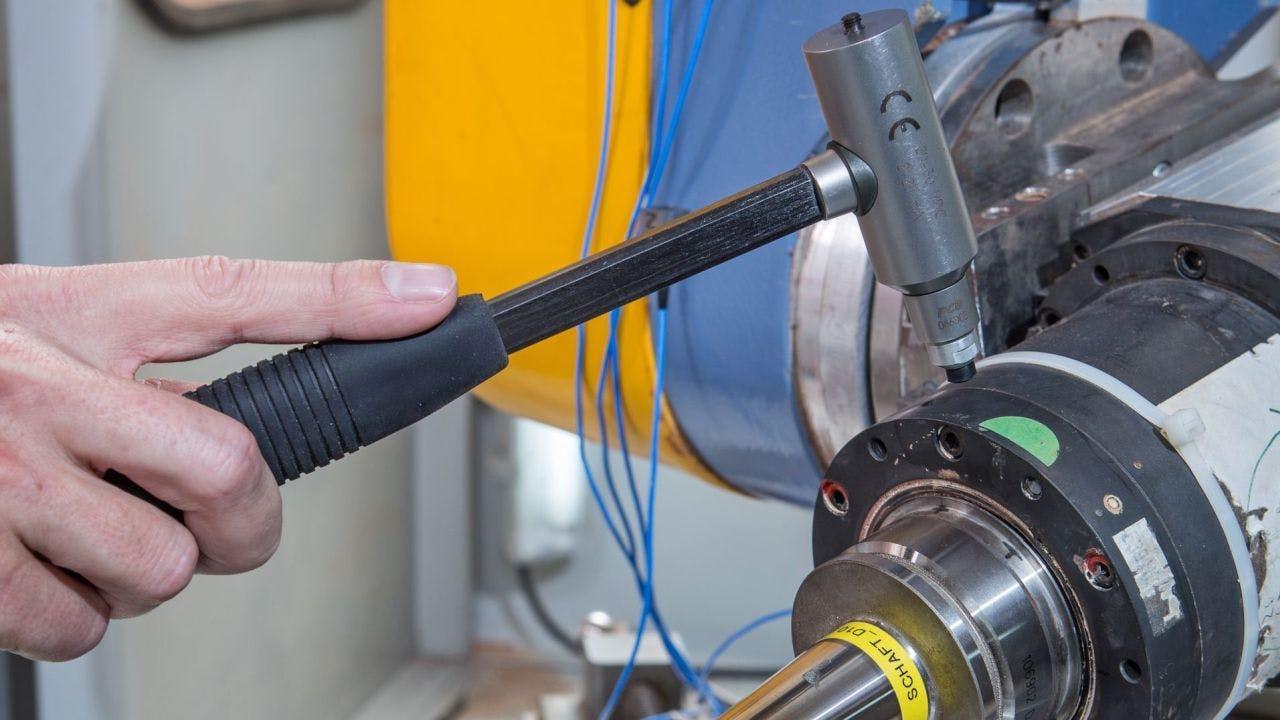
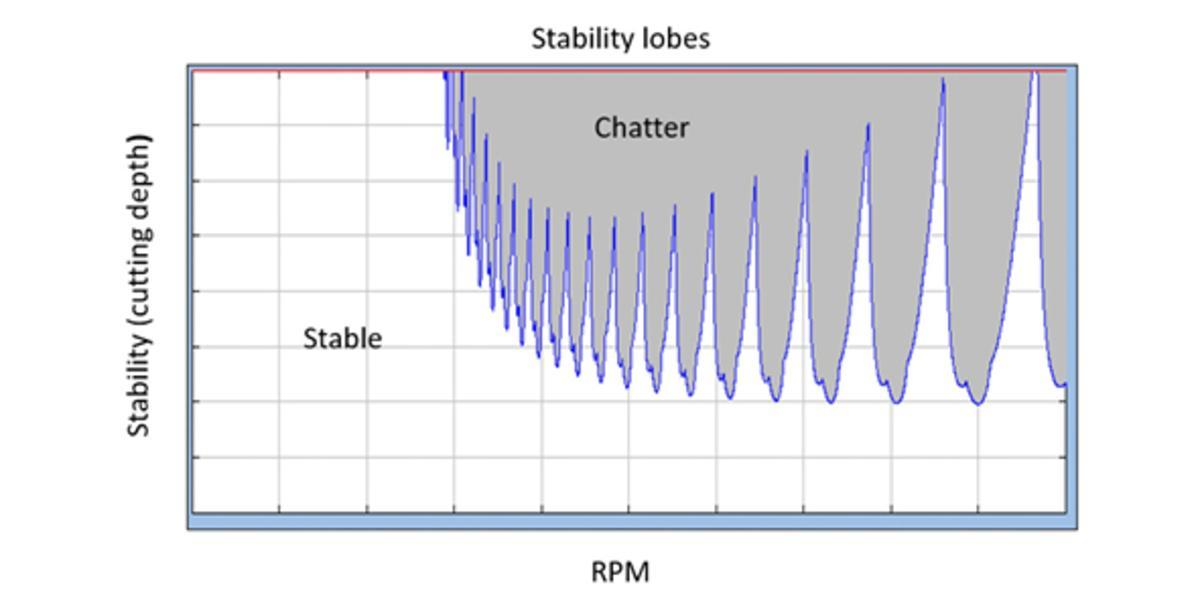
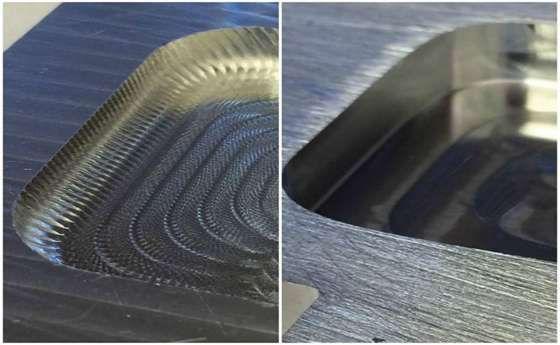
Ένα από τα δυσκολότερα προβλήματα στη σχεδίαση και λειτουργία των εργαλειομηχανών είναι η εμφάνιση ανεπιθύμητων ταλαντώσεων κατά την κοπή.
Οι κραδασμοί μπορούν να προκαλέσουν:
- Υποβάθμιση της επιφανειακής ποιότητας.
- Αύξηση της φθοράς των κοπτικών εργαλείων.
- Μείωση της διάρκειας ζωής των εδράνων.
- Αύξηση των μηχανικών καταπονήσεων.
- Περιορισμό της παραγωγικότητας.
13.1 Είδη κραδασμών
Διακρίνονται τρεις βασικές κατηγορίες:
Α. Ελεύθερες ταλαντώσεις
Εμφανίζονται όταν ένα μηχανικό σύστημα διεγείρεται στιγμιαία και συνεχίζει να ταλαντώνεται στις ιδιοσυχνότητές του.
Β. Εξαναγκασμένες ταλαντώσεις
Προκαλούνται από περιοδικές δυνάμεις, όπως η περιστροφή της ατράκτου, η διέλευση των δοντιών του κοπτικού εργαλείου ή η ατελής ζυγοστάθμιση.
Γ. Αυτοδιεγειρόμενες ταλαντώσεις (Chatter)
Είναι ιδιαίτερα σημαντικές στις κατεργασίες μετάλλων. Προκύπτουν από τη δυναμική αλληλεπίδραση μεταξύ εργαλείου και τεμαχίου και από τη μεταβολή του πάχους του αποβλήτου κατά τη διάρκεια της κοπής.
13.2 Ευστάθεια της κατεργασίας
Η δυναμική ευστάθεια εξαρτάται από:
- Την ακαμψία της μηχανής.
- Την ακαμψία του εργαλείου.
- Την ταχύτητα περιστροφής.
- Το βάθος κοπής.
- Τη γεωμετρία του κοπτικού.
- Τα χαρακτηριστικά του κατεργαζόμενου υλικού.
Ένα σημαντικό εργαλείο σχεδιασμού και βελτιστοποίησης είναι το διάγραμμα ευστάθειας λοβών (Stability Lobe Diagram).
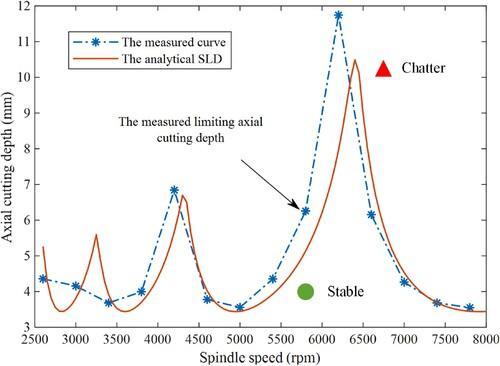
Το διάγραμμα παρουσιάζει τις περιοχές σταθερής και ασταθούς κατεργασίας σε συνάρτηση με την ταχύτητα περιστροφής και το αξονικό βάθος κοπής.
Η αξιοποίησή του επιτρέπει την επιλογή κατάλληλων παραμέτρων, ώστε να επιτυγχάνεται υψηλή παραγωγικότητα χωρίς την εμφάνιση αυτοδιεγειρόμενων ταλαντώσεων.
14. Μηχανολογική δομή χαρακτηριστικών τύπων εργαλειομηχανών
Παρά τις κοινές αρχές λειτουργίας, η κατασκευαστική διάταξη διαφέρει σημαντικά ανάλογα με το είδος της κατεργασίας.
14.1 Συμβατικός και CNC τόρνος
Τα βασικά στοιχεία ενός σύγχρονου τόρνου είναι:
- Κλίνη.
- Κεφαλή και κύρια άτρακτος.
- Τσοκ συγκράτησης τεμαχίου.
- Φορείο εργαλείων.
- Πύργος εργαλείων (turret).
- Οδηγοί κίνησης.
- Κοχλίες μετάδοσης.
- Οπίσθια κινητή βάση (tailstock), όπου προβλέπεται.
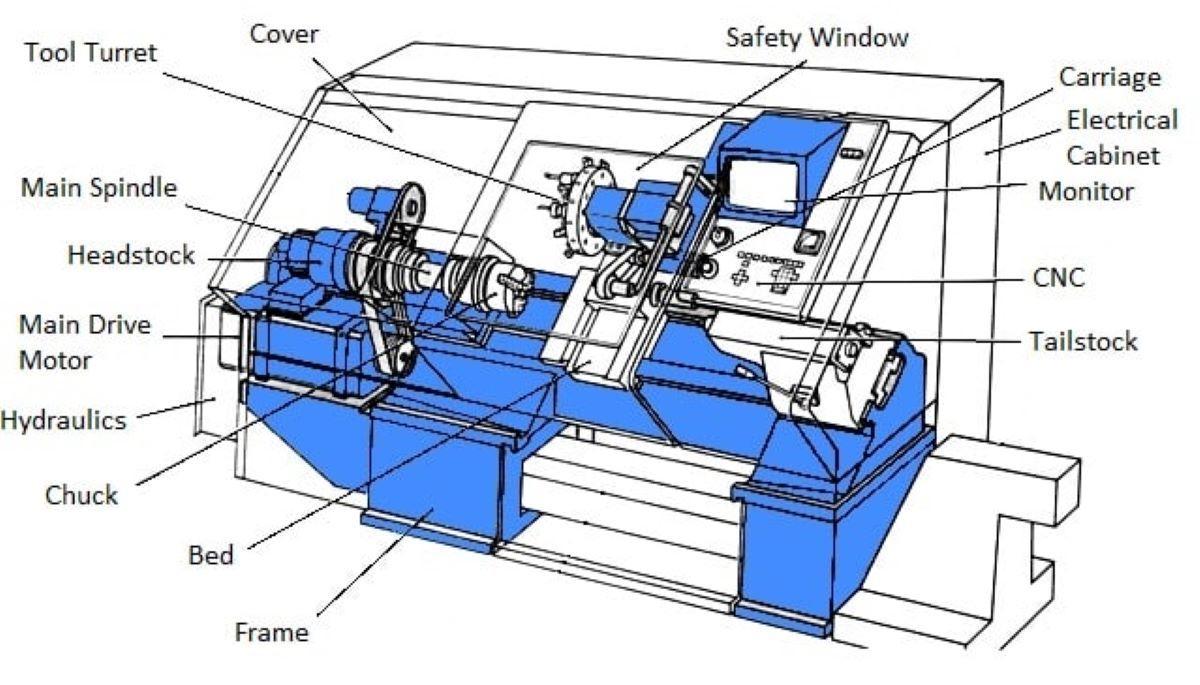
Στον τόρνο, το τεμάχιο περιστρέφεται και το εργαλείο εκτελεί κυρίως γραμμική κίνηση κατά μήκος δύο αξόνων: Χ: ακτινική μετακίνηση, Ζ: διαμήκης μετακίνηση.
Η ακρίβεια της ατράκτου, η ακαμψία του τσοκ και η σταθερότητα της κλίνης έχουν καθοριστική σημασία.
14.2 Κατακόρυφη φρέζα CNC
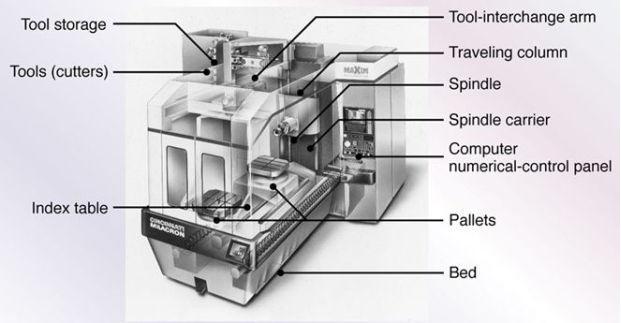
Η βασική δομή περιλαμβάνει:
- Βάση και κλίνη.
- Κατακόρυφη κολόνα.
- Κεφαλή ατράκτου.
- Τράπεζα εργασίας.
- Οδηγούς αξόνων Χ, Υ, Ζ.
- Κοχλίες μετάδοσης.
- Αποθήκη εργαλείων.
- Αυτόματο σύστημα αλλαγής εργαλείων.
Η διάταξη της κολόνας και της κεφαλής καθορίζει σε μεγάλο βαθμό την ακαμψία του συστήματος.
14.3 Οριζόντιο κατεργαστικό κέντρο
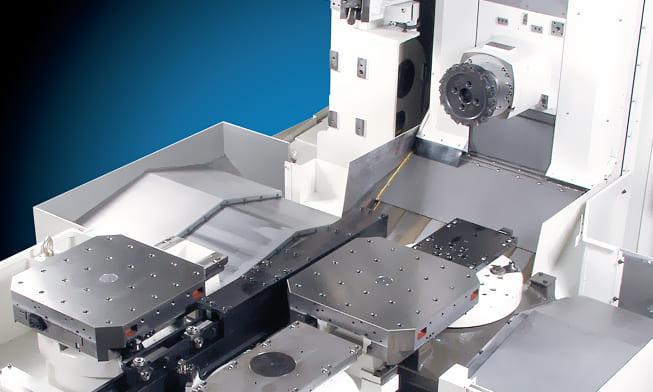
Στα οριζόντια κατεργαστικά κέντρα η άτρακτος είναι οριζόντια τοποθετημένη.
Συχνά διαθέτουν περιστρεφόμενη τράπεζα ή σύστημα παλετών, το οποίο επιτρέπει την κατεργασία πολλών πλευρών ενός εξαρτήματος.
Τα πλεονεκτήματα είναι:
- Καλή απομάκρυνση αποβλίττων με τη βαρύτητα.
- Δυνατότητα κατεργασίας πολλών επιφανειών.
- Υψηλή παραγωγικότητα.
- Εύκολη ενσωμάτωση σε αυτοματοποιημένες γραμμές.
14.4 Πενταξονική εργαλειομηχανή
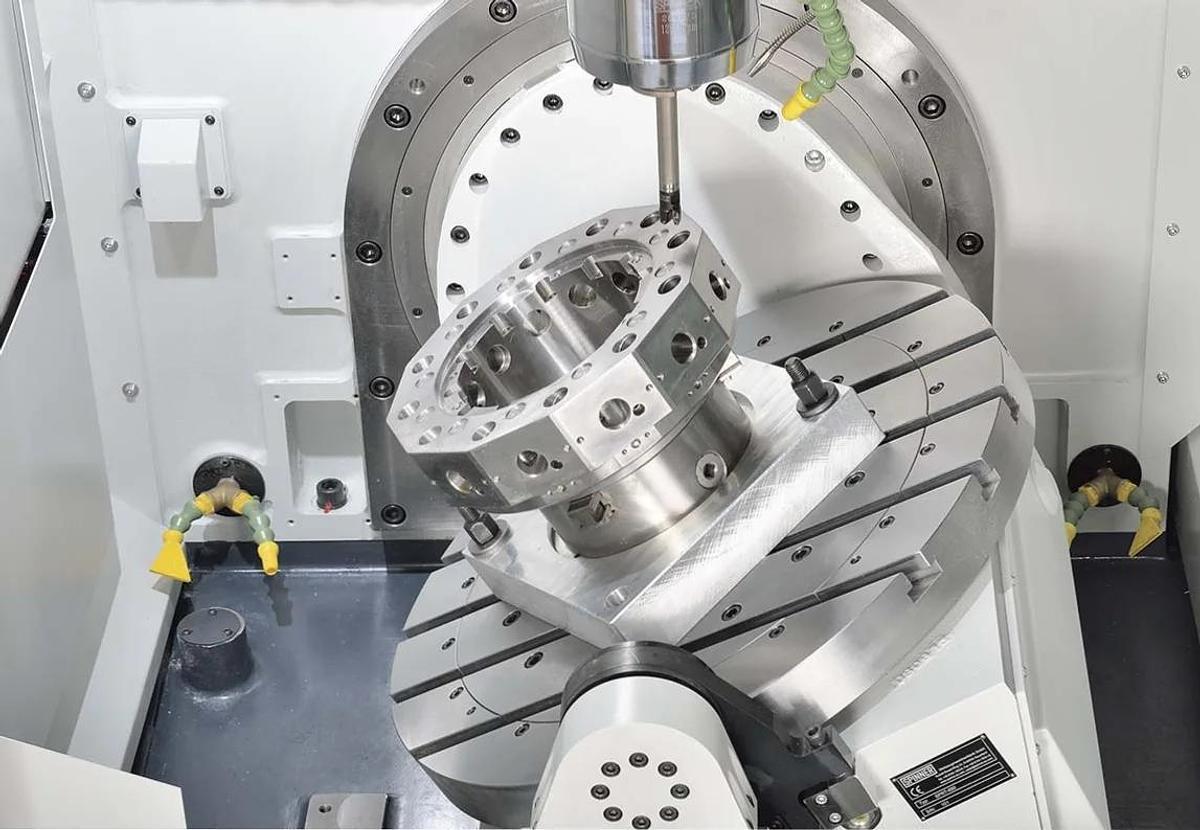
Η πενταξονική εργαλειομηχανή διαθέτει τρεις γραμμικούς άξονες και δύο περιστροφικούς.
Η κινηματική διάταξη μπορεί να βασίζεται σε:
- Περιστρεφόμενη και κεκλιμένη τράπεζα.
- Περιστρεφόμενη κεφαλή.
- Συνδυασμό περιστρεφόμενης κεφαλής και τράπεζας.
Η σχεδίασή της είναι ιδιαίτερα απαιτητική, επειδή πρέπει να διατηρεί υψηλή ακαμψία και ακρίβεια σε διαφορετικές γωνιακές θέσεις.
15. Συνολική αλληλεπίδραση των μηχανολογικών υποσυστημάτων
Η αξιολόγηση μιας εργαλειομηχανής δεν μπορεί να γίνεται μεμονωμένα για κάθε εξάρτημα.
Για παράδειγμα, ένας εξαιρετικά ακριβής γραμμικός κωδικοποιητής δεν μπορεί να αντισταθμίσει πλήρως:
- Την ανεπαρκή ακαμψία της κλίνης.
- Την ελαστική παραμόρφωση της ατράκτου.
- Την ανεπαρκή συγκράτηση του τεμαχίου.
- Τις θερμικές παραμορφώσεις.
- Τους δυναμικούς κραδασμούς.
Η πραγματική ακρίβεια προκύπτει από τη συνδυασμένη λειτουργία όλων των συστημάτων.
15.1 Η αλυσίδα ακαμψίας της εργαλειομηχανής
Ένα χρήσιμο μηχανολογικό μοντέλο είναι η αλυσίδα μετάδοσης των δυνάμεων από το τεμάχιο προς τη φέρουσα κατασκευή. Η δύναμη κοπής μεταφέρεται διαμέσου:
- Κοπτικού εργαλείου.
- Συγκράτησης εργαλείου.
- Ατράκτου και εδράνων.
- Κεφαλής και κλίνης.
Από την άλλη πλευρά, η δύναμη μεταφέρεται από το τεμάχιο μέσω της διάταξης συγκράτησης και της τράπεζας προς τη φέρουσα κατασκευή.
Για μια απλοποιημένη αλυσίδα στοιχείων που καταπονούνται διαδοχικά, η ισοδύναμη ακαμψία υπολογίζεται από:
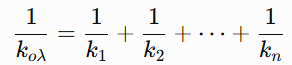
Αυτό σημαίνει ότι ακόμη και ένα σχετικά ασθενές μηχανικό στοιχείο μπορεί να περιορίσει τη συνολική ακαμψία της κατασκευής. Η αρχή αυτή είναι ιδιαίτερα σημαντική κατά τη σχεδίαση εργαλειομηχανών υψηλής ακρίβειας.
16. Πρότυπα και τεχνικές προδιαγραφές
Η αξιολόγηση της μηχανολογικής δομής και της ακρίβειας των εργαλειομηχανών βασίζεται σε διεθνή πρότυπα.
| Πρότυπο | Αντικείμενο |
| ISO 230-1 | Γεωμετρική ακρίβεια εργαλειομηχανών υπό συνθήκες χωρίς φορτίο ή σχεδόν στατικό φορτίο |
| ISO 230-2 | Προσδιορισμός ακρίβειας και επαναληψιμότητας θέσης αξόνων NC |
| ISO 230-3 | Προσδιορισμός θερμικών επιδράσεων |
| ISO 230-4 | Κυκλικές δοκιμές ακρίβειας CNC |
| ISO 230-5 | Προσδιορισμός εκπομπής κραδασμών |
| ISO 10791 | Συνθήκες δοκιμών για κατεργαστικά κέντρα |
| ISO 13041 | Συνθήκες δοκιμών για τόρνους CNC |
| ISO 6983 | Μορφή προγράμματος και διευθύνσεις κωδικοποίησης για αριθμητικό έλεγχο |
Για την τελική αξιολόγηση πρέπει να λαμβάνονται υπόψη οι συγκεκριμένες εκδόσεις και τα επιμέρους μέρη των προτύπων.